


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


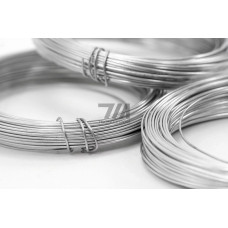
Проволока в катушках 12Х18Н9Т — коррозионностойкая аустенитная стальная проволока, изготавливаемая по ГОСТ 18143-72 и ТУ 14-1-4504-2006. Материал относится к классу хромоникелевых сталей с титановой стабилизацией, что обеспечивает устойчивость к межкристаллитной коррозии после сварки и нагрева в интервале 450–800 C. Поставка в катушках исключает наличие немерных отрезков и позволяет использовать материал в автоматизированных линиях без остановок на стыковку.
Сталь 12Х18Н9Т содержит 17–19 % хрома и 8–10 % никеля, легирована титаном в количестве 0,4–1,0 %. Углерод ограничен до 0,12 %, что в сочетании с титаном предотвращает выпадение карбидов по границам зерен. Проволока поставляется в термически обработанном состоянии — закалка с 1050–1100 C в воду или воздух, после чего структура представляет собой однофазный аустенит с незначительным количеством карбидов титана.
Механические характеристики проволоки 12Х18Н9Т зависят от диаметра и категории прочности. Временное сопротивление разрыву для мягкого состояния составляет 540–690 МПа, относительное удлинение — не менее 20 %. Для пружинно-упрочненной проволоки предел прочности достигает 1000–1400 МПа в зависимости от диаметра.
| Диаметр, мм | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % | ГОСТ |
|---|---|---|---|---|
| 0,5–1,0 | Мягкое | 540–690 | 20 | 18143-72 |
| 1,2–3,0 | Мягкое | 540–690 | 20 | 18143-72 |
| 3,2–6,0 | Мягкое | 540–690 | 20 | 18143-72 |
| 0,5–2,0 | Пружинно-упрочненное | 1000–1400 | — | 18143-72 |
Намотка проволоки 12Х18Н9Т в катушки выполняется с шагом, исключающим самопроизвольное разматывание. Масса катушки варьируется от 15 до 120 кг в зависимости от диаметра проволоки. Для диаметров 0,5–1,0 мм применяются катушки массой 15–30 кг, для диаметров 1,2–3,0 мм — 30–80 кг, для диаметров 3,2–6,0 мм — 80–120 кг. Допускается сварка отрезков проволоки встык с последующей зачисткой места соединения, при этом количество сварных швов на катушку регламентируется нормативной документацией.
Поверхность проволоки после травления и пассивации имеет светло-матовый оттенок без окалины и заусенцев. Для повышения коррозионной стойкости и улучшения скольжения в направляющих элементах сварочного оборудования допускается нанесение технологической смазки, не влияющей на качество сварного шва.
Проволока в катушках 12Х18Н9Т используется преимущественно в качестве электродной проволоки для аргонодуговой сварки неплавящимся электродом и полуавтоматической сварки в среде защитных газов. Основные области применения:
Проволока 12Х18Н9Т пригодна для сварки узлов, работающих при криогенных температурах до –196 C, поскольку аустенитная структура не склонна к хладноломкости. Сварные соединения, выполненные с применением данной проволоки, сохраняют пластичность и ударную вязкость при низких температурах.
Выбор диаметра проволоки 12Х18Н9Т определяется толщиной свариваемого металла и режимом сварки. Для тонколистового металла толщиной 1–3 мм применяется проволока диаметром 1,2–1,6 мм, обеспечивающая стабильное горение дуги при токах 60–120 А. Для толстостенных конструкций толщиной 8–20 мм используется проволока диаметром 3,0–4,0 мм с током сварки 200–350 А.
При механизированной сварке в среде аргона или смеси Ar + CO проволока в катушках подается через сварочный тракт с постоянной скоростью, что обеспечивает равномерное проплавление и формирование валика без пор и трещин. Содержание ферритной фазы в наплавленном металле составляет 2–6 %, что гарантирует стойкость к горячим трещинам при многопроходной сварке.
Основное отличие — содержание углерода: в 12Х18Н9Т оно составляет до 0,12 %, в 08Х18Н10Т — до 0,08 %. Проволока 12Х18Н9Т обладает более высокой прочностью, но несколько меньшей стойкостью к межкристаллитной коррозии в интервале сенсибилизации.
Масса катушки зависит от диаметра проволоки: для диаметров 0,5–1,0 мм — 15–30 кг, для 1,2–3,0 мм — 30–80 кг, для 3,2–6,0 мм — 80–120 кг. Допускается отклонение по массе в пределах 10 %.
Да, проволока 12Х18Н9Т допущена к применению для сварки оборудования пищевой промышленности при условии соблюдения требований к чистоте поверхности и отсутствию загрязнений. Сварные швы должны быть зачищены и подвергнуты пассивации.
Для аргонодуговой сварки используется аргон высокой чистоты (99,99 %). Для полуавтоматической сварки применяется смесь Ar + 2–3 % CO или чистый аргон. Использование углекислого газа без добавления аргона не рекомендуется из-за науглероживания шва.