


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


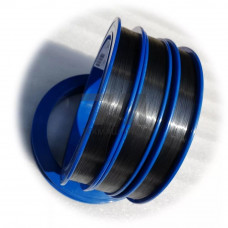
Проволока вольфрамовая ВАР-5 — жаропрочный материал, легированный оксидом иттрия (YO) в количестве 1,5–2,5%. ВАР расшифровывается как «вольфрам, активированный редкоземельными элементами». В отличие от чистого вольфрама марок ВА и ВЧ, состав ВАР-5 обеспечивает повышенную стабильность структуры при длительных термических нагрузках и улучшенную эмиссионную способность. Материал производится методами порошковой металлургии с последующей механической обработкой: ротационной ковкой и волочением.
Легирование оксидом иттрия формирует дисперсно-упрочнённую структуру, которая препятствует рекристаллизации при нагреве до 2000 C. Это ключевое отличие от чистого вольфрама, склонного к росту зерна и охрупчиванию в интервале температур 1200–1600 C. Проволока ВАР-5 сохраняет прочностные характеристики после многократных термических циклов, что критично для узлов, работающих в условиях резких перепадов температур.
Механические свойства зависят от диаметра: для тонких сечений (0,5–1,0 мм) предел прочности при растяжении достигает 1800–2200 МПа, для более толстых (2,0–3,0 мм) — 1200–1500 МПа. Материал поставляется в отожжённом или нагартованном состоянии; выбор состояния определяется требованиями последующей формовки или монтажа.
Проволока ВАР-5 востребована в отраслях, где требуется сочетание высокой температуры плавления (3422 C), низкого давления паров и стабильной эмиссии электронов:
Стандартный диапазон диаметров — от 0,3 до 8,0 мм. Допуск на диаметр для прецизионных применений составляет 0,01 мм. Проволока поставляется в бухтах или на катушках; масса бухты — от 1 до 10 кг в зависимости от сечения. Для защиты от окисления при транспортировке поверхность может быть обработана графитовой смазкой, которая удаляется перед установкой в вакуумные системы.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Состояние поставки | Типичное применение |
|---|---|---|---|---|
| 0,5 | 2000–2200 | 1–2 | Нагартованное | Термокатоды |
| 1,0 | 1800–2000 | 2–3 | Нагартованное | Нагреватели печей |
| 2,5 | 1300–1500 | 3–5 | Отожжённое | Электроды для сварки |
При подборе проволоки ВАР-5 для конкретного узла необходимо учитывать рабочую среду. В вакууме материал стабилен до 2400 C; в инертной атмосфере (аргон, гелий) допустимая температура снижается до 2000 C. В окислительной среде применение ограничено — при температуре выше 400 C начинается интенсивное образование летучих оксидов вольфрама. Для высоковольтных вакуумных устройств важно контролировать чистоту поверхности: остатки смазки могут вызвать пробои при напряжениях свыше 10 кВ.
Сравнение с альтернативными марками: проволока ВА (с добавками кремния и алюминия) дешевле, но уступает ВАР-5 по стабильности эмиссии и стойкости к рекристаллизации. ВАР-5 предпочтительна для термоциклических режимов, тогда как для стационарных нагревателей при температуре ниже 1800 C может быть достаточно марки ВЧ.
ВАР-5 содержит 1,5–2,5% оксида иттрия, который тормозит рекристаллизацию и сохраняет мелкозернистую структуру при нагреве до 2000 C. Чистый вольфрам охрупчивается после термических циклов из-за роста зерна.
В вакууме — до 2400 C, в инертной атмосфере — до 2000 C. В окислительной среде применение ограничено температурой 400 C из-за образования летучих оксидов.
В нагартованном (упрочнённом) состоянии для тонких диаметров до 1,0 мм и в отожжённом для сечений от 1,5 мм. Нагартовка повышает прочность, но снижает пластичность при формовке.
Смазка удаляется промывкой в органическом растворителе (ацетон, изопропанол) с последующей вакуумной сушкой при 200–300 C. Для ответственных вакуумных узлов рекомендуется дополнительный прогрев при 800 C в вакууме.