


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


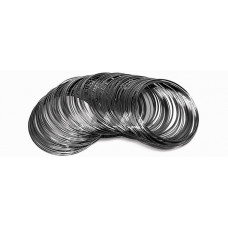
Проволока АМц — это деформируемый алюминиевый сплав системы Al–Mn, легированный марганцем в количестве 1,0–1,6 %. Материал относится к термически неупрочняемым сплавам: повышение прочности достигается исключительно за счет холодной пластической деформации (нагартовки). Поставка регламентируется ГОСТ 14838–78 (проволока для холодной высадки) и ГОСТ 7871–75 (сварочная проволока), а также ТУ на отдельные виды продукции.
Основные легирующие компоненты сплава АМц — марганец (1,0–1,6 %) и железо (до 0,7 %). Содержание примесей ограничено: кремний — не более 0,6 %, медь — до 0,2 %, цинк — до 0,1 %. Марганец обеспечивает твердорастворное упрочнение и повышает коррозионную стойкость в атмосферных условиях и нейтральных средах.
Механические характеристики проволоки АМц зависят от состояния поставки:
Плотность сплава — 2,73 г/см, температура плавления — 643–654 C. Модуль упругости составляет 71 ГПа. Сплав немагнитен и сохраняет пластичность при криогенных температурах до –196 C.
Проволока АМц выпускается в диапазоне диаметров от 0,8 до 12,0 мм. Допуски на диаметр устанавливаются по классу точности: повышенная точность (П) — 0,02 мм для диаметров до 3 мм, нормальная (Н) — 0,05 мм. Поставка осуществляется в бухтах массой 10–150 кг или на катушках.
| Диаметр, мм | Состояние | Предел прочности, МПа | Относительное удлинение, % | Типовое применение |
|---|---|---|---|---|
| 1,2 | Т | 200–240 | 1,5–3,0 | Крепеж, заклепки |
| 2,0 | П | 150–180 | 6–10 | Сетки, ограждения |
| 3,0 | М | 100–140 | 20–30 | Сварочные работы |
| 5,0 | М | 100–130 | 22–28 | Холодная высадка |
Проволока АМц демонстрирует высокую технологичность при холодной деформации. Сплав не склонен к трещинообразованию при гибке, осадке и высадке, что позволяет использовать его в автоматизированных линиях холодной высадки с производительностью до 300 изделий в минуту. Рекомендуемые режимы сварки аргонодуговой сваркой неплавящимся электродом: ток 60–180 А, расход аргона 6–12 л/мин.
При механической обработке резанием образуется сливная стружка, что требует применения стружколомающих канавок и полированных передних поверхностей инструмента. Оптимальные скорости резания — 200–400 м/мин при использовании твердосплавных пластин.
Присутствие марганца повышает электрохимический потенциал сплава относительно чистого алюминия, что обеспечивает устойчивость к атмосферной коррозии, воздействию морской воды и слабоагрессивных химических сред (pH 4,5–8,5). В отличие от алюминиево-магниевых сплавов, АМц не подвержен коррозионному растрескиванию под напряжением. Рабочий диапазон температур эксплуатации — от –196 до +300 C.
Проволока АМц востребована в отраслях, где требуется сочетание коррозионной стойкости, пластичности и умеренной прочности:
Для ответственных сварных конструкций, работающих под давлением, проволока АМц поставляется с паспортом качества и сертификатом соответствия, подтверждающим химический состав каждой партии.
АМц содержит 1,0–1,6 % марганца, что повышает предел прочности на 30–40 % относительно технически чистого алюминия АД1 при сохранении высокой пластичности. АМц также обладает большей стойкостью к межкристаллитной коррозии.
Да, проволока АМц по ГОСТ 7871–75 применяется как присадочный материал для аргонодуговой сварки изделий из сплавов АМц и АМг2. Сварные швы характеризуются стойкостью к коррозии и сохраняют пластичность при низких температурах.
Для производства заклепок и крепежа оптимальны диаметры 1,6–6,0 мм в отожженном состоянии. Материал обеспечивает коэффициент высадки до 2,5 без образования трещин и расслоений.
Сплав АМц не упрочняется термической обработкой. При необходимости восстановления пластичности после нагартовки применяют отжиг при 350–420 C с выдержкой 1–2 часа и последующим охлаждением на воздухе.