


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


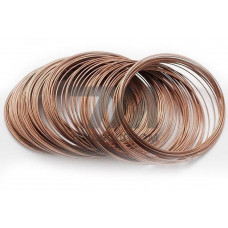
Проволока марки БрНХК 2,5–0,7–0,6 — это тянутая бронзовая проволока из сплава системы Cu–Ni–Cr–Si, выпускаемая в соответствии с требованиями ГОСТ 16130-90. Числовые значения в обозначении отражают массовые доли легирующих элементов: 2,5 % никеля, 0,7 % хрома и 0,6 % кремния. Такое сочетание обеспечивает дисперсионное твердение при термической обработке и высокую стойкость наплавленного слоя к абразивному изнашиванию и ударным нагрузкам.
Проволока поставляется в холоднотянутом состоянии с диаметром от 1,2 до 8,0 мм. Предел прочности на разрыв составляет 600–850 МПа в зависимости от диаметра и степени обжатия. Относительное удлинение — не менее 8 %. Электрическое сопротивление — 0,12–0,18 Оммм/м. Температура начала плавления — около 980 C. Проволока устойчива к коррозии в морской воде и в средах с повышенной влажностью.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Масса бухты, кг | Допуск, мм |
|---|---|---|---|---|
| 1,2 | 780–850 | 8 | 5–10 | –0,06 |
| 2,0 | 720–800 | 10 | 10–15 | –0,08 |
| 3,0 | 680–760 | 12 | 15–20 | –0,10 |
| 4,0 | 650–730 | 14 | 20–25 | –0,12 |
| 6,0 | 620–700 | 16 | 25–30 | –0,15 |
Проволока БрНХК 2,5–0,7–0,6 применяется при аргонодуговой наплавке на постоянном токе обратной полярности. Рекомендуемый сварочный ток — 120–220 А в зависимости от диаметра. Защитный газ — аргон марки не ниже высшего сорта. Предварительный подогрев основного металла до 250–350 C снижает риск образования трещин при наплавке на стальные подложки. После наплавки деталь подвергается старению при 450–480 C в течение 3–4 часов, что повышает твёрдость наплавленного слоя до 38–42 HRC.
После старения при 450–480 C в течение 3–4 часов твёрдость наплавленного слоя составляет 38–42 HRC. Без термообработки твёрдость не превышает 22–26 HRC.
Проволока применяется для аргонодуговой наплавки неплавящимся электродом, плазменной наплавки и газотермического напыления. Для сварки в среде CO без защитного аргона не предназначена.
Для валов такого диаметра оптимален диаметр проволоки 2,0–3,0 мм. Это обеспечивает стабильный перенос металла и равномерный слой наплавки толщиной 2–4 мм за проход.
Да, проволока выпускается по ГОСТ 16130-90. Химический состав контролируется по массовым долям никеля, хрома и кремния, механические свойства — по пределу прочности и относительному удлинению.