


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


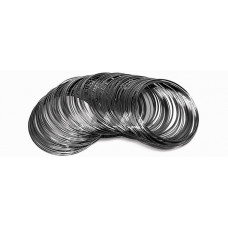
Проволока Д1П — это сварочная проволока из алюминиевого сплава системы Al–Cu–Mg (АМг6-подобная серия), предназначенная для дуговой сварки алюминиевых сплавов. Она применяется в сварке конструкций из сплавов АМг5, АМг6, АД31 и других деформируемых алюминиевых сплавов. Проволока Д1П обеспечивает высокую прочность сварного соединения и коррозионную стойкость в условиях эксплуатации при температурах от –60 C до +150 C.
Проволока Д1П изготавливается в соответствии с ГОСТ 7871-75 и поставляется в виде бухт или катушек. Диаметр проволоки варьируется от 1,2 до 8,0 мм. Основные параметры:
Химический состав проволоки Д1П соответствует требованиям ГОСТ 7871-75. Основные легирующие элементы:
| Элемент | Содержание, % | Влияние на свойства | Допуск | Метод контроля |
|---|---|---|---|---|
| Медь (Cu) | 4,0–5,0 | Повышает прочность | 0,3 | Спектральный анализ |
| Магний (Mg) | 0,5–1,0 | Упрочняет сплав | 0,1 | Спектральный анализ |
| Марганец (Mn) | 0,3–0,7 | Повышает коррозионную стойкость | 0,05 | Спектральный анализ |
| Железо (Fe) | 0,5 | Снижает пластичность | — | Спектральный анализ |
| Кремний (Si) | 0,4 | Снижает свариваемость | — | Спектральный анализ |
| Алюминий (Al) | Остальное | Основа сплава | — | — |
Проволока Д1П используется для сварки ответственных конструкций из алюминиевых сплавов в различных отраслях промышленности:
Сварка проволокой Д1П выполняется методами TIG (аргонодуговая) или MIG (плавящимся электродом в среде аргона). Рекомендуемые параметры:
Для сварки сплавов АМг5 и АМг6 проволока Д1П обеспечивает предел прочности сварного соединения не менее 0,8 от прочности основного металла. При сварке сплавов АД31 и АД33 прочность соединения достигает 0,9 от основного металла.
Сварные швы, выполненные проволокой Д1П, сохраняют работоспособность в следующих условиях:
Проволока Д1П подвергается входному контролю на предприятиях-потребителях. Основные методы:
Проволока Д1П предназначена для сварки деформируемых алюминиевых сплавов систем Al–Mg (АМг5, АМг6), Al–Mg–Si (АД31, АД33), а также сплавов Д16 и Д19 в отожжённом состоянии. Не рекомендуется для сварки литейных сплавов с высоким содержанием кремния.
Для сварки проволокой Д1П применяется аргон высшего сорта по ГОСТ 10157-79. Для повышения стабильности дуги и улучшения формирования шва допускается добавка гелия до 30%. Расход газа составляет 8–15 л/мин в зависимости от толщины свариваемого металла.
Термообработка не требуется для большинства конструкций. Однако для снятия остаточных напряжений в ответственных узлах рекомендуется отжиг при 300–350 C с выдержкой 1–2 часа. Закалка и искусственное старение применяются только для сплавов, упрочняемых термически.
Проволоку Д1П хранят в сухих отапливаемых помещениях при температуре не ниже +5 C и влажности не более 70%. Бухты и катушки должны быть защищены от прямого попадания влаги и агрессивных сред. Перед сваркой поверхность проволоки очищают от оксидной плёнки и загрязнений.