


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


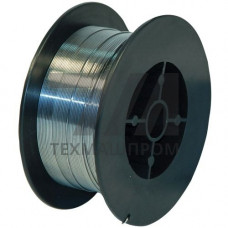
Проволока E71T-GS — порошковая трубчатая проволока с рутиловым сердечником, предназначенная для полуавтоматической сварки без защитного газа. Классификация по AWS A5.20 соответствует E71T-GS: предел прочности наплавленного металла — не менее 480 МПа (70 ksi), предел текучести — от 400 МПа (58 ksi), относительное удлинение — не менее 22 %. Индекс «GS» обозначает пригодность для сварки на прямой полярности (DCEN) и в любом пространственном положении, включая вертикальное и потолочное.
В отличие от газозащитных порошковых проволок (FCAW-G), данная проволока формирует защитную атмосферу за счёт газообразующих компонентов шихты сердечника — карбонатов и фторидов, выделяющих CO при плавлении. Это исключает необходимость в баллоне с CO или смесью Ar/CO, что критично при монтажных работах на высоте, в полевых условиях и в замкнутых пространствах.
| Параметр | Значение | Стандарт | Условие | Примечание |
|---|---|---|---|---|
| Диаметр | 0,8–1,6 мм | AWS A5.20 | — | Основные типоразмеры |
| Предел прочности | 480 МПа | AWS A5.20 | Наплавленный металл | 70 ksi |
| Предел текучести | 400 МПа | AWS A5.20 | Наплавленный металл | 58 ksi |
| Относительное удлинение | 22 % | AWS A5.20 | — | — |
| Ударная вязкость | 27 Дж | AWS A5.20 | –20 C | Charpy V-notch |
| Полярность | DCEN | — | Обратная | Проволока на «–» |
| Расход газа | 0 л/мин | — | Самозащита | Без баллона |
Сварка выполняется на обратной полярности (DCEN): проволока подаётся на отрицательный полюс, масса — на положительный. Это обеспечивает стабильный перенос металла и снижение разбрызгивания. Типичные режимы для диаметра 1,2 мм: сварочный ток — 120–180 А, напряжение дуги — 18–22 В, скорость подачи проволоки — 4–7 м/мин. Вылет электрода — 10–15 мм. Расход проволоки при сварке в нижнем положении — 1,5–2,5 кг/ч.
Проволока E71T-GS обеспечивает формирование плотного шва с мелкочешуйчатой поверхностью. Шлаковая корка легко удаляется после остывания. Пористость минимальна при соблюдении вылета электрода и отсутствии сквозняков. Для сварки ответственных конструкций с повышенными требованиями к ударной вязкости при отрицательных температурах рекомендуется применять проволоки с металлическим сердечником (E71T-1M) или газозащитные аналоги.
Проволока поставляется на катушках массой 1, 5, 15 кг с диаметром посадочного отверстия 100 или 200 мм. Хранение — в сухих отапливаемых помещениях при относительной влажности не выше 60 %. Перед применением при повышенной влажности рекомендуется прокалка при 120–150 C в течение 1–2 часов. Не допускается использование проволоки с признаками коррозии на поверхности или повреждённой оболочкой.
E71T-GS — самозащитная проволока, сваривается без газа на обратной полярности (DCEN). E71T-1 требует защитного газа CO или смеси Ar/CO и работает на прямой полярности (DCEP).
Нет. Проволока E71T-GS рассчитана на обратную полярность (DCEN). При прямой полярности дуга нестабильна, резко возрастает разбрызгивание и пористость шва.
Углеродистые конструкционные стали с пределом прочности до 480–510 МПа: Ст3, 09Г2С, 10ХСНД, A36, S355 и их аналоги. Для легированных и нержавеющих сталей применяются другие марки.
При нормальных условиях хранения — не требуется. При повышенной влажности или длительном хранении на открытом воздухе рекомендуется прокалка при 120–150 C в течение 1–2 часов.