


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


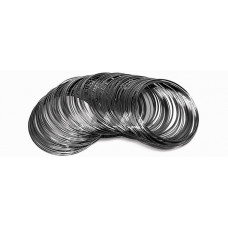
Проволока ГОСТ 14118-85 — это холоднотянутая низкоуглеродистая проволока общего назначения, изготавливаемая из сталей марок Ст1кп, Ст2кп, Ст3кп и других по согласованию с потребителем. Норматив регламентирует производство изделий диаметром от 0,5 до 6,0 мм, поставляемых в мотках без термической обработки или после отжига. Ключевое отличие данной продукции — нормируемые механические свойства при сохранении пластичности, что достигается контролем степени деформации при волочении и химического состава исходной катанки.
В отличие от проволоки по ГОСТ 3282 (общего назначения) или ГОСТ 6727 (для армирования), норматив 14118-85 устанавливает повышенные требования к равномерности разрывного усилия по длине мотка и качеству поверхности. Допускается наличие окалины и следов смазки, однако исключаются раковины, плены и волосовины, снижающие ресурс изделий при последующей переработке. Сортность проволоки определяется по отклонению диаметра: для первого класса допуск составляет 0,03 мм, для второго — 0,06 мм.
Предел прочности проволоки по ГОСТ 14118-85 зависит от диаметра и режима финишной обработки. Для нагартованного состояния временное сопротивление разрыву находится в диапазоне 340–690 МПа, для отожжённого — 300–490 МПа. Относительное удлинение после разрыва для мягкой проволоки составляет не менее 15%, что обеспечивает возможность гибки, осадки и формирования неразъёмных соединений без предварительного отпуска.
| Диаметр, мм | Состояние поставки | Временное сопротивление, МПа | Относительное удлинение, % | Марка стали |
|---|---|---|---|---|
| 0,5–1,0 | Нагартованная | 490–690 | — | Ст1кп |
| 1,2–2,5 | Нагартованная | 390–590 | — | Ст2кп |
| 3,0–6,0 | Отожжённая | 300–440 | 15–25 | Ст3кп |
Проволока поставляется в мотках массой от 20 до 150 кг. Допускается сращивание отрезков в мотке при условии, что количество сростков не превышает трёх, а минимальная длина непрерывного участка составляет не менее 5 м. Для механизированной подачи в автоматические линии сращивание выполняется скруткой или сваркой с последующей зачисткой места соединения.
Нагартованная проволока ГОСТ 14185-85 применяется в качестве заготовки для производства гвоздей, шурупов, саморезов и других крепёжных изделий методом холодной высадки. Для операций гибки и формирования пружин малой энергоёмкости используется отожжённая проволока, обеспечивающая стабильную геометрию витков без пружинного эффекта. При изготовлении сетки-рабицы и кладочных сеток материал подвергается дополнительному цинкованию или полимерному покрытию, что повышает коррозионную стойкость готовых изделий.
Для оборудования автоматических гвоздильных станков и сеткоплетёльных машин важна равномерность диаметра по длине мотка — отклонение не должно вызывать заклинивание в направляющих и фильерах. Проволока диаметром до 1,6 мм перерабатывается на ротационных машинах с частотой до 600 ударов в минуту, поэтому поверхность должна быть свободна от заусенцев и наплывов металла.
При заказе проволоки по ГОСТ 14118-85 необходимо указывать диаметр, класс точности, состояние поставки (нагартованная или отожжённая) и марку стали. Для ответственных узлов, работающих при знакопеременных нагрузках, рекомендуется запрашивать проволоку с нормированным пределом выносливости, что оговаривается дополнительными условиями в опросном листе.
ГОСТ 14118-85 устанавливает более жёсткие допуски на диаметр и нормирует механические свойства в зависимости от состояния поставки. ГОСТ 3282 допускает более широкий диапазон прочностных характеристик и не регламентирует относительное удлинение для нагартованной продукции.
Да, для сварных сеток применяется нагартованная проволока диаметром 2,0–6,0 мм. Сварка выполняется точечным методом на специализированных станках, при этом важно контролировать содержание углерода в стали — для Ст3кп оно не превышает 0,22%, что обеспечивает стабильное формирование сварной точки.
Отжиг выполняется в колпаковых или проходных печах при температуре 680–720 C с выдержкой 2–4 часа и медленным охлаждением. Режим подбирается так, чтобы получить феррито-перлитную структуру без обезуглероживания поверхности.
Контроль осуществляется визуальным осмотром и методом магнитной дефектоскопии для диаметров свыше 3 мм. Допускаются незначительные риски от волочения глубиной не более половины предельного отклонения по диаметру.