


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


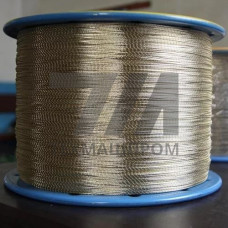
ГОСТ 14311-85 распространяется на проволоку из латуни марок Л63 и ЛО60-1, предназначенную для газовой сварки и наплавки латунных деталей и узлов. Стандарт нормирует химический состав, диаметры, предельные отклонения, механические свойства и состояние поставки. Проволока выпускается диаметром от 0,5 до 12,0 мм в мягком (отожжённом) состоянии. Ключевое отличие от присадочных материалов на медной основе — наличие цинка в составе, что снижает температуру плавления и подавляет испарение цинка из сварочной ванны за счёт его компенсации из присадки.
Проволока поставляется в мотках, на катушках и в кассетах. Поверхность должна быть чистой, без окалины, следов смазки и окислов, затрудняющих сварку. Предельные отклонения по диаметру зависят от точности изготовления: для повышенной точности они составляют 0,03 мм при диаметре до 1,0 мм и 0,05 мм при диаметре свыше 3,0 мм. Временное сопротивление разрыву мягкой проволоки — не менее 290–390 МПа в зависимости от марки и диаметра, относительное удлинение — не менее 20–25 %.
| Марка | Диаметр, мм | Состояние | в, МПа | Применение |
|---|---|---|---|---|
| Л63 | 1,0–2,0 | мягкая | 290–370 | сварка тонкостенных латунных труб |
| Л63 | 3,0–6,0 | мягкая | 310–390 | наплавка кромок, ремонт арматуры |
| ЛО60-1 | 2,0–4,0 | мягкая | 300–380 | сварка оловянистых латуней |
| ЛО60-1 | 5,0–8,0 | мягкая | 320–400 | наплавка подшипниковых вкладышей |
Проволока Л63 содержит 62–65 % меди, остальное — цинк с ограничением примесей: свинец не более 0,07 %, железо не более 0,20 %, сумма примесей не более 0,50 %. Проволока ЛО60-1 дополнительно легирована оловом (0,7–1,1 %) при содержании меди 59–61 %. Олово повышает стойкость наплавленного металла к коррозии в морской воде и улучшает антифрикционные свойства.
При газовой сварке применяют восстановительное пламя с избытком ацетилена, чтобы предотвратить окисление цинка. Для сварки используют флюс на основе буры и борной кислоты, наносимый на кромки и присадку. Проволока ЛО60-1 предпочтительна при сварке деталей, работающих в условиях трения и знакопеременных нагрузок.
Наплавленный металл сохраняет работоспособность при температурах до 200–250 C. Проволока не предназначена для сварки сталей и алюминиевых сплавов. При сварке в замкнутых объёмах требуется интенсивная вентиляция из-за испарения цинка. Хранение — в сухих отапливаемых помещениях при относительной влажности не более 70 %.
Проволока марок Л63 и ЛО60-1 предназначена для сварки и наплавки латунных деталей. ЛО60-1 применяют для оловянистых латуней и узлов трения, Л63 — для общего назначения.
Применяют восстановительное пламя с избытком ацетилена, что компенсирует испарение цинка и предотвращает образование оксидов в шве.
Да, используют флюс на основе буры и борной кислоты, наносимый на кромки и присадочный пруток для удаления оксидов и улучшения смачиваемости.
Проволока поставляется в мягком (отожжённом) состоянии в мотках, на катушках и в кассетах диаметром от 0,5 до 12,0 мм.