


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


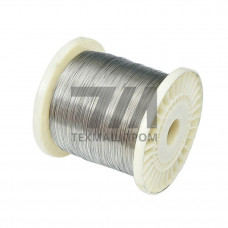
Проволока ПдИ-10 — это порошковая проволока самозащитного типа, предназначенная для дуговой наплавки деталей, работающих в условиях интенсивного абразивного износа. Индекс «ПдИ» расшифровывается как «порошковая для износостойкой наплавки», а цифра «10» указывает на среднее содержание углерода в наплавленном металле (около 1,0 %). Материал обеспечивает формирование высокоуглеродистого легированного слоя с мартенситной структурой, сочетающего высокую твёрдость с достаточной вязкостью для восприятия ударных нагрузок.
Сердечник проволоки ПдИ-10 содержит шлакообразующие, газозащитные и легирующие компоненты. Наплавленный металл легируется хромом, марганцем и кремнием, что обеспечивает стабильность структуры при многослойной наплавке. Типичная твёрдость наплавленного слоя составляет 50–56 HRC в состоянии после наплавки без термической обработки. Структура металла — мартенсит с включениями карбидов и остаточного аустенита, что обеспечивает сопротивление абразивному изнашиванию при сохранении сопротивляемости сколообразованию.
Самозащитная конструкция исключает необходимость подачи внешнего защитного газа, что упрощает технологию наплавки в полевых условиях и при работе на открытых площадках. Коэффициент наплавки достигает 12–14 г/Ач, что обеспечивает высокую производительность процесса. Разбрызгивание минимально, шлаковая корка легко отделяется после остывания.
Проволока ПдИ-10 диаметром 2,8 мм рассчитана на применение в полуавтоматах и автоматах для дуговой наплавки открытой дугой. Рекомендуемый диапазон тока — 280–350 А при напряжении 26–30 В. Вылет электрода составляет 25–35 мм, вылет проволоки из токоведущего наконечника — 20–30 мм. Наплавка ведётся на постоянном токе обратной полярности, что обеспечивает стабильное горение дуги и равномерное проплавление основного металла.
Для снижения доли основного металла в наплавленном слое применяют наплавку лентой-«гребёнкой» или колебаниями электрода поперёк шва. Подогрев деталей до 150–250 C рекомендуется при наплавке на высокоуглеродистые и легированные стали для предотвращения образования трещин в переходной зоне.
Проволока ПдИ-10 используется для восстановления и упрочнения деталей горнодобывающего, цементного и металлургического оборудования. Основные области применения:
Материал эффективен при наплавке деталей из низкоуглеродистых и низколегированных сталей, включая стали 09Г2С, 35ГЛ, 110Г13Л. При наплавке на высокомарганцовистую сталь 110Г13Л требуется соблюдение специальных режимов с ограничением погонной энергии для предотвращения перегрева и охрупчивания основного металла.
| Параметр | ПдИ-10 | Пд-НП-30Х4Г2М | Пд-АН-170 |
|---|---|---|---|
| Твёрдость наплавленного слоя, HRC | 50–56 | 38–44 | 28–34 |
| Содержание углерода, % | 1,0 | 0,3 | 0,1 |
| Основное назначение | абразивный износ с ударом | умеренный абразивный износ | металлический износ |
| Необходимость защиты газом | нет | нет | нет |
Наплавленный слой из ПдИ-10 сохраняет работоспособность при температурах до 400 C. При более высоких температурах происходит отпуск мартенсита с падением твёрдости, поэтому для деталей, работающих при нагреве свыше 400 C, следует применять теплостойкие наплавочные материалы. Сопротивление ударным нагрузкам ограничено: при интенсивных ударных воздействиях возможно выкрашивание кромок, поэтому для условий с доминирующим ударным износом рекомендуется предварительная консультация с технологом по выбору материала с более вязкой структурой.
Толщина наплавленного слоя за один проход составляет 3–5 мм. Для получения слоя толщиной до 15–20 мм применяют многослойную наплавку с промежуточным удалением шлака. Максимальная суммарная толщина наплавки ограничена склонностью к трещинообразованию при превышении 25–30 мм.
Подогрев обязателен при наплавке на высокоуглеродистые и легированные стали. Для низкоуглеродистых сталей типа 09Г2С допускается наплавка без подогрева при температуре окружающей среды не ниже +5 C.
Используется постоянный ток обратной полярности (плюс на электроде). Это обеспечивает стабильное горение дуги и минимальное разбрызгивание.
Да, шлак необходимо удалять перед каждым последующим проходом. Неудалённый шлак вызывает поры и непровары в наплавленном металле.
Практический предел — 400 C. При превышении этой температуры твёрдость мартенситной структуры снижается вследствие отпуска.