


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


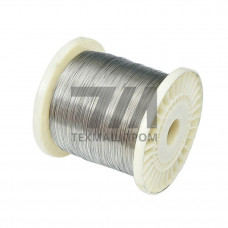
Проволока ПдСр-40 — это паяльная проволока на основе палладия и серебра, предназначенная для высокотемпературной пайки ответственных узлов в вакуумной и газозащитной среде. Материал относится к группе тугоплавких припоев с узким интервалом кристаллизации, что обеспечивает стабильное формирование паяного шва без образования усадочных раковин и горячих трещин.
Химический состав проволоки ПдСр-40 регламентируется нормативной документацией и включает палладий в количестве 40 % с допуском по массовой доле, серебро — в качестве основы, а также легирующие добавки. Благодаря содержанию палладия припой характеризуется повышенной коррозионной стойкостью в агрессивных средах и способностью работать при температурах до 600 C в условиях длительной эксплуатации.
Проволока поставляется в диапазоне диаметров от 0,3 до 3,0 мм, что позволяет подбирать оптимальный формат для конкретного типа паяного соединения. Температура плавления припоя находится в интервале 1210–1235 C, что определяет его применение для пайки жаропрочных сталей и сплавов, работающих при высоких термических нагрузках.
Механические свойства паяного шва, сформированного с использованием ПдСр-40, обеспечивают высокую прочность на сдвиг и растяжение. Припой демонстрирует хорошую растекаемость по поверхности нержавеющих сталей аустенитного класса, титановых сплавов и тугоплавких металлов, что критически важно при создании герметичных соединений в вакуумных системах.
| Параметр | Значение для ПдСр-40 | Метод контроля | Условия испытаний | Типовое применение |
|---|---|---|---|---|
| Массовая доля палладия | 40 0,5 % | Спектральный анализ | ГОСТ 24231 | Контроль состава |
| Температура плавления | 1210–1235 C | Дифференциальная сканирующая калориметрия | Скорость нагрева 10 C/мин | Выбор режима пайки |
| Диаметр проволоки | 0,3–3,0 мм | Микрометрический обмер | ГОСТ 6507 | Ручная и автоматическая пайка |
| Предел прочности паяного шва | не менее 350 МПа | Испытание на сдвиг | Комнатная температура | Контроль качества соединения |
Процесс пайки с применением ПдСр-40 требует тщательной подготовки поверхностей: удаления оксидных пленок, обезжиривания и, при необходимости, химического травления. Рекомендуемая среда — вакуум с остаточным давлением не выше 1,33 10 Па или инертные газы высокой чистоты (аргон, гелий). Использование флюсов не предусмотрено, поскольку припой предназначен для бесфлюсовой пайки в контролируемой атмосфере.
Оптимальный зазор в паяном соединении составляет 0,05–0,15 мм. При увеличении зазора свыше 0,2 мм снижается капиллярное давление, что приводит к неполному заполнению шва и уменьшению механической прочности. Скорость нагрева при пайке должна обеспечивать равномерное прогревание деталей без локальных перегревов, способных вызвать рост зерна в основном металле.
Проволока ПдСр-40 востребована в отраслях, где требуется сочетание жаропрочности, коррозионной стойкости и герметичности паяных соединений. Основные направления использования:
При выборе проволоки ПдСр-40 необходимо учитывать совместимость припоя с материалом основы. Припой хорошо смачивает нержавеющие стали типа 12Х18Н10Т, жаропрочные сплавы на никелевой основе (ХН77ТЮР, ХН60ВТ), а также титановые сплавы при условии проведения пайки в вакууме. Не рекомендуется применять ПдСр-40 для пайки алюминиевых и медных сплавов из-за образования хрупких интерметаллидных фаз в зоне контакта.
Пайка проводится в вакууме с остаточным давлением до 1,33 10 Па либо в атмосфере особо чистого аргона или гелия. Применение флюсов не требуется, что исключает риск загрязнения паяного шва неметаллическими включениями.
Соединения, выполненные припоем ПдСр-40, сохраняют работоспособность при температурах до 600 C в окислительной среде и до 800 C в вакууме или инертной атмосфере. Длительная эксплуатация при более высоких температурах приводит к диффузионному разупрочнению шва.
Стандартный сортамент включает диаметры 0,3; 0,5; 0,8; 1,0; 1,5; 2,0 и 3,0 мм. Допуск по диаметру составляет 0,02 мм для тонких сечений и 0,05 мм для диаметров свыше 1,5 мм.
Поверхности деталей зачищаются механическим способом до удаления оксидной пленки, обезжириваются ацетоном или спиртом и проходят вакуумный отжиг при температуре 800–900 C для дегазации. Качество подготовки контролируется по смачиваемости пробной каплей припоя.