


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


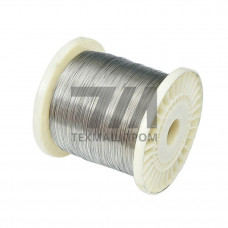
Проволока ПдСр 60-40 — это паяльный припой на основе палладия и серебра, выпускаемый в виде проволоки. Материал относится к группе тугоплавких припоев, применяемых для пайки ответственных узлов, работающих при высоких температурах и в агрессивных средах. Сочетание 60 % палладия и 40 % серебра обеспечивает высокую температуру плавления, коррозионную стойкость и прочность паяных соединений.
Проволока ПдСр 60-40 содержит палладий (60 %) и серебро (40 %) с допустимыми отклонениями по массовой доле компонентов. В структуре сплава формируется непрерывный ряд твёрдых растворов, что исключает образование хрупких интерметаллидных фаз. Благодаря этому паяный шов получается пластичным и устойчивым к циклическим термическим нагрузкам.
Материал поставляется в бухтах или на катушках, диаметр проволоки варьируется от 0,5 до 3,0 мм. Поверхность проволоки очищена от оксидов и загрязнений, что обеспечивает стабильное смачивание при пайке без применения агрессивных флюсов.
Температура плавления проволоки ПдСр 60-40 находится в диапазоне 1150–1200 C. Интервал кристаллизации минимален, что позволяет выполнять пайку с малым зазором и получать плотные швы без пор и раковин. Припой характеризуется высокой текучестью в расплавленном состоянии и хорошо заполняет капиллярные зазоры величиной 0,05–0,15 мм.
Предел прочности паяных соединений на проволоке ПдСр 60-40 достигает 350–400 МПа. Рабочая температура изделий с паяными швами составляет до 800 C в окислительной атмосфере и до 1000 C в вакууме или инертной среде.
Проволока ПдСр 60-40 используется в отраслях, где требуется сочетание жаропрочности и коррозионной стойкости паяных соединений:
Пайка проводится в вакуумных печах или в среде аргона высокой чистоты. Для удаления оксидной плёнки с поверхности деталей применяются флюсы на основе фторидов и хлоридов, однако при вакуумной пайке флюс не требуется. Оптимальная температура пайки — на 30–50 C выше температуры плавления припоя. Рекомендуемая скорость нагрева — 10–20 C/мин до температуры 900 C, далее — 5–10 C/мин до температуры пайки.
При пайке нержавеющих сталей и жаропрочных сплавов на никелевой основе необходимо предварительное обезжиривание и травление поверхности. Для титановых сплавов пайка проводится в вакууме не хуже 110 Па, чтобы избежать охрупчивания шва.
| Параметр | Значение | Метод контроля | Условия испытаний | Норматив |
|---|---|---|---|---|
| Температура солидуса | 1150 C | Дифференциальный термический анализ | Аргон, 10 C/мин | ТУ 48-1-92-78 |
| Температура ликвидуса | 1200 C | Дифференциальный термический анализ | Аргон, 10 C/мин | ТУ 48-1-92-78 |
| Предел прочности при растяжении | 380 МПа | Разрывная машина | 20 C, скорость 5 мм/мин | ГОСТ 1497 |
| Относительное удлинение | 18 % | Разрывная машина | 20 C, скорость 5 мм/мин | ГОСТ 1497 |
По сравнению с серебряными припоями ПСр 72 и ПСр 70, проволока ПдСр 60-40 обеспечивает более высокую жаропрочность соединений. Палладий повышает температуру плавления сплава и устойчивость к окислению при нагреве. В отличие от никелевых припоев, ПдСр 60-40 не требует применения агрессивных флюсов при вакуумной пайке и образует менее хрупкие швы при пайке тонкостенных деталей.
Проволока ПдСр 60-40 применяется также для пайки молибдена, вольфрама и их сплавов, где требуется высокая температура процесса и отсутствие эрозии основного металла. При пайке меди и её сплавов припой не рекомендуется, так как температура плавления превышает температуру плавления меди.
Оптимальная температура пайки составляет 1230–1250 C. Нагрев выше 1250 C нежелателен, так как может вызвать рост зерна в основном металле и снижение механических свойств соединения.
При вакуумной пайке флюсы не требуются. При пайке в аргоне или водороде используются флюсы на основе фтористого калия и борного ангидрида, например флюс 209 или ПВ-209.
Припой предназначен для пайки нержавеющих сталей, жаропрочных никелевых сплавов, титана, молибдена и вольфрама. Пайка меди и алюминия не выполняется из-за высокой температуры плавления припоя.
Стандартный ряд диаметров включает 0,5; 0,8; 1,0; 1,5; 2,0 и 3,0 мм. Допуск по диаметру составляет 0,05 мм для размеров до 1,0 мм и 0,1 мм для больших диаметров.