


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


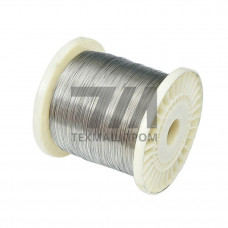
Проволока ПдСрМ-36-4 — это присадочный материал на основе серебряно-медного сплава системы Ag–Cu–P, выпускаемый в виде тянутой проволоки круглого сечения. Марка расшифровывается как припой с содержанием серебра около 36 % и меди около 4 % (остальное — фосфор и легирующие добавки). Такое сочетание обеспечивает температуру плавления в диапазоне 640–720 C и высокую смачиваемость медных и медно-латунных поверхностей без применения флюса.
Проволока поставляется в отожжённом состоянии с диаметрами от 1,0 до 4,0 мм, что позволяет использовать её как для ручной газовой пайки, так и для автоматизированных установок дозированной подачи припоя. Благодаря отсутствию кадмия и свинца материал соответствует современным требованиям к экологической безопасности и применяется в пищевом и медицинском оборудовании.
| Параметр | Значение | Единица | Метод контроля | Примечание |
|---|---|---|---|---|
| Температура солидус | 640 | C | ДСК | начало плавления |
| Температура ликвидус | 720 | C | ДСК | полное расплавление |
| Плотность | 8,6 | г/см | ГОСТ 8.024 | при 20 C |
| Предел прочности паяного шва | 280–320 | МПа | ГОСТ 28830 | на меди М1 |
| Удельное электросопротивление | 0,085 | Оммм/м | ГОСТ 7229 | при 20 C |
| Диаметр проволоки | 1,0–4,0 | мм | ГОСТ 6507 | допуск 0,05 |
Проволока ПдСрМ-36-4 применяется при капиллярной пайке с зазором 0,05–0,15 мм. Нагрев осуществляется газовой горелкой, индукционным методом или в печи с контролируемой атмосферой. Флюс на основе канифоли или буры требуется только при пайке окисленных поверхностей; для зачищенной меди возможна пайка в среде азота или аргона. Рабочая температура пайки — 740–780 C, что обеспечивает полное расплавление припоя и заполнение зазора без перегрева основного металла.
При автоматизированной пайке проволока подаётся механизмом с шаговым приводом; скорость подачи подбирается в зависимости от тепловложения и составляет 0,5–2,0 м/мин. Для ответственных соединений рекомендуется предварительная зачистка кромок до металлического блеска и обезжиривание изопропиловым спиртом.
При пайке меди и латуни с предварительной зачисткой флюс не требуется — фосфор в составе припоя выполняет функцию раскислителя. Для окисленных поверхностей или пайки сталей рекомендуется флюс на основе буры или канифоли.
Соединения медных труб, выполненные припоем ПдСрМ-36-4 с зазором 0,05–0,15 мм, выдерживают рабочее давление до 2,5 МПа при температуре до 150 C. При более высоких температурах предел прочности снижается.
Пайка нержавеющих сталей возможна, но требует применения активного флюса и более тщательной подготовки поверхности. Для ответственных соединений нержавейки рекомендуется выбирать припои с добавками никеля.
Для труб диаметром 15–28 мм оптимален припой диаметром 2,0–3,0 мм. Это обеспечивает достаточное количество припоя в зазоре при однократном введении без перегрева зоны пайки.