


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


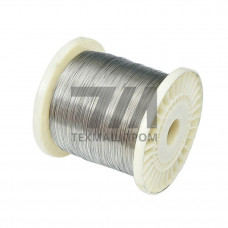
Проволока ПдСрМ60-36 — это припой на основе серебра, меди и марганца, предназначенный для высокотемпературной пайки узлов, работающих в условиях повышенных механических нагрузок и агрессивных сред. Материал относится к группе твердых припоев, обеспечивающих формирование прочных коррозионностойких паяных швов, способных длительно эксплуатироваться при температурах до 600 C.
Химический состав проволоки ПдСрМ60-36 регламентирован и включает серебро (60%), медь (36%) и марганец (остальное). Такое соотношение компонентов обеспечивает оптимальный баланс между температурой плавления, жидкотекучестью и механической прочностью соединения. Температурный интервал плавления составляет 880–900 C, что позволяет применять припой при пайке в печах с защитной атмосферой, индукционным нагревом и в вакуумных установках.
Припой ПдСрМ60-36 характеризуется высокой растекаемостью по поверхности нержавеющих сталей и жаропрочных сплавов. Для достижения качественного соединения требуется тщательная подготовка кромок: обезжиривание и удаление оксидных пленок. Рекомендуемые зазоры в соединении — 0,05–0,15 мм. Пайку проводят с применением флюсов на основе фторидов и хлоридов либо в среде аргона, водорода или вакуума.
Механические свойства паяных соединений зависят от режима пайки и материала основы. При оптимальных параметрах процесса предел прочности на срез достигает 250–320 МПа. Шов отличается пластичностью и устойчивостью к термоциклированию, что важно для деталей, работающих при переменных температурах.
Материал востребован в отраслях, где требуется надежная герметизация и электропроводность соединений при высоких температурах:
Проволока поставляется в бухтах или на катушках, диаметр варьируется от 0,5 до 3,0 мм. Допустимые отклонения по диаметру соответствуют классу точности, установленному для прецизионных припоев. Поверхность проволоки должна быть чистой, без окалины, трещин и расслоений.
По сравнению с припоями системы Ag-Cu (ПСр-72, ПСр-45), марка ПдСрМ60-36 отличается более высокой жаропрочностью паяного шва. Введение марганца повышает стойкость к окислению при нагреве и улучшает смачиваемость нержавеющих сталей. Однако температура пайки выше, чем у медно-серебряных эвтектических составов, что требует применения более термостойких флюсов и оснастки.
| Параметр | ПдСрМ60-36 | ПСр-72 | ПСр-45 | ПСр-25 |
|---|---|---|---|---|
| Содержание серебра, % | 60 | 72 | 45 | 25 |
| Температура пайки, C | 900–920 | 780–800 | 720–740 | 780–800 |
| Предел прочности на срез, МПа | 280–320 | 180–220 | 200–240 | 160–200 |
| Рабочая температура шва, C | до 600 | до 200 | до 250 | до 200 |
Проволока ПдСрМ60-36 изготавливается в соответствии с техническими условиями, регламентирующими химический состав и механические свойства. Каждая партия сопровождается сертификатом качества с указанием результатов спектрального анализа. Допускается контроль паяных образцов на герметичность и прочность в соответствии с требованиями заказчика.
При выборе диаметра проволоки учитывают толщину свариваемых элементов и требуемый объем припоя в шве. Для автоматизированной пайки применяют проволоку диаметром 1,0–2,0 мм, для ручной — 2,0–3,0 мм. Хранение материала осуществляется в сухих отапливаемых помещениях при относительной влажности не более 60%.
Для пайки используют флюсы на основе фторидов калия и алюминия, например ПВ200 или аналогичные составы, обеспечивающие удаление оксидных пленок при температуре 850–950 C. В вакуумных печах флюс не требуется.
Прямая пайка титана данным припоем не рекомендуется из-за образования хрупких интерметаллидных прослоек. Требуется предварительное нанесение барьерных покрытий или использование специализированных припоев для титана.
Для теплообменных аппаратов с толщиной стенки 0,3–1,0 мм применяют проволоку диаметром 0,5–1,0 мм. Это позволяет точно дозировать количество припоя и избежать закупорки каналов.
Проволоку хранят в заводской упаковке при температуре 15–25 C и влажности не более 60%. Срок хранения без переконсервации — 12 месяцев с даты изготовления.