


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


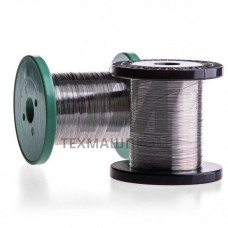
Проволока ПЛ2-А — электродная проволока из латуни марки Л63, предназначенная для электроэрозионной обработки (ЭЭО) на проволочно-вырезных станках. Обозначение «ПЛ2-А» расшифровывается как «проволока латунная, 2-й тип, исполнение А» и регламентируется техническими условиями на электродную проволоку для электроэрозионных станков. Материал сочетает высокую электропроводность латуни с нормированной прочностью на разрыв, что обеспечивает стабильное протекание разряда в межэлектродном зазоре и точный рез токопроводящих материалов.
Проволока ПЛ2-А поставляется в нагартованном состоянии с нормированным пределом прочности и относительным удлинением. Ключевой параметр для ЭЭО — сочетание прочности на разрыв и пластичности: слишком хрупкая проволока обрывается при огибании направляющих роликов, слишком мягкая теряет геометрическую стабильность в зоне реза. Латунь Л63 содержит 62–65 % меди, остальное — цинк; именно это соотношение даёт компромисс между электропроводностью и механической прочностью.
| Параметр | Значение | Единица | Метод контроля | Влияние на ЭЭО |
|---|---|---|---|---|
| Диаметр | 0,20–0,30 | мм | микрометр | ширина реза |
| Предел прочности | 900–1100 | МПа | разрывная машина | устойчивость к обрыву |
| Относительное удлинение | 1–3 | % | разрывная машина | огибание роликов |
| Удельное сопротивление | 0,065–0,070 | Оммм/м | четырёхзондовый метод | КПД разряда |
| Содержание меди | 62–65 | % | спектральный анализ | электропроводность |
Проволока ПЛ2-А применяется преимущественно на проволочно-вырезных электроэрозионных станках (WEDM) при изготовлении пресс-форм, штампов, матриц и пуансонов из закалённых сталей, твёрдых сплавов и жаропрочных сплавов. В инструментальном производстве её используют для вырезки контуров вырубных штампов, формообразующих вставок литьевых пресс-форм и электродов-инструментов. В авиадвигателестроении — для обработки деталей из сплавов на никелевой основе, где механический рез затруднён.
Проволока ПЛ2-А работоспособна при плотности тока в импульсе до 30–40 А/мм и длительности импульса 1–50 мкс. В качестве рабочей жидкости применяется деионизированная вода с удельным сопротивлением 5–50 кОмсм. Латунная проволока обеспечивает более высокую скорость реза по сравнению с молибденовой, но уступает цинковому покрытию по точности при чистовых проходах. При обработке алюминиевых сплавов наблюдается повышенный износ проволоки из-за образования оксидных плёнок в зазоре.
Проволока ПЛ2-А выпускается по техническим условиям, гармонизированным с ГОСТ 2208-2007 (латунь Л63) в части химического состава. Поставка осуществляется на катушках массой 1–16 кг с указанием диаметра, партии и даты выпуска. Допускается нанесение цинкового покрытия для повышения скорости реза, однако стандартное исполнение ПЛ2-А поставляется без покрытия.
ПЛ2-А имеет более высокий предел прочности (900–1100 МПа) и меньшее относительное удлинение по сравнению с ПЛ1-А, что делает её предпочтительной для чистовых проходов с малым зазором и высокоточной вырезки контуров.
Для черновых проходов используют диаметр 0,25–0,30 мм, обеспечивающий максимальную производительность съёма материала. Для чистовых проходов — 0,20–0,25 мм с минимальной шириной реза.
Нет. Применение недеионизированной воды приводит к электрокоррозии латуни, нестабильности разряда и повышенному износу проволоки. Требуется удельное сопротивление рабочей жидкости 5–50 кОмсм.
При обработке стали 45 толщиной 20 мм скорость реза составляет 120–180 мм/мин в зависимости от режима генератора и состояния рабочей жидкости.