


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


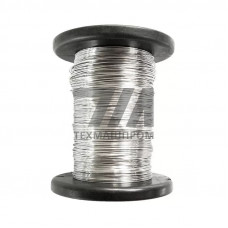
Проволока СрПдМ 50-30 — это прецизионный припой на основе серебра с содержанием палладия 30% и меди 20%, выпускаемый в виде тянутой проволоки. Материал относится к группе твердых серебряно-палладиевых припоев, применяемых для пайки ответственных узлов, работающих при повышенных температурах и в агрессивных средах. Номинальный состав сплава регламентируется техническими условиями и обеспечивает стабильные механические характеристики в диапазоне температур эксплуатации от –60 до +800 C.
Сплав СрПдМ 50-30 содержит серебро (основа, ~50%), палладий (30%) и медь (20%). Легирование палладием существенно повышает температуру солидуса и ликвидуса по сравнению с бинарными серебряно-медными припоями, а также улучшает коррозионную стойкость в серосодержащих средах. Медь обеспечивает необходимую прочность и смачиваемость при пайке. Микроструктура проволоки после холодного волочения — твердый раствор с дисперсными выделениями, что обеспечивает высокую твердость и износостойкость паяного шва.
Проволока поставляется в диапазоне диаметров 0,5–5,0 мм с допуском по ГОСТ 3282. Механические свойства зависят от степени нагартовки: в отожженном состоянии предел прочности составляет 350–450 МПа, в нагартованном — до 700 МПа. Температура плавления интервала солидус–ликвидус находится в пределах 850–900 C, что позволяет использовать припой для ступенчатой пайки с предварительным нанесением более легкоплавких составов.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Температура пайки, C | Состояние поставки |
|---|---|---|---|---|
| 0,5 | 650–700 | 1–2 | 880–920 | нагартованная |
| 1,0 | 600–680 | 2–3 | 880–920 | нагартованная |
| 2,0 | 380–450 | 15–20 | 870–910 | отожженная |
Пайка проволокой СрПдМ 50-30 выполняется с применением флюсов на основе фторидов и хлоридов щелочных металлов, обеспечивающих удаление оксидных пленок с поверхности меди и ее сплавов. Рекомендуемый зазор в соединении — 0,05–0,15 мм. Нагрев осуществляется в печах с защитной атмосферой (аргон, диссоциированный аммиак) либо индукционным методом. Для вакуумной пайки требуется остаточное давление не выше 110 Па. Скорость нагрева до температуры пайки — 20–40 C/мин, выдержка при пиковой температуре — 5–15 минут в зависимости от массы детали.
Проволока СрПдМ 50-30 востребована в отраслях, где требуется сочетание жаропрочности, коррозионной стойкости и стабильности электрических характеристик паяного соединения:
Ключевое преимущество СрПдМ 50-30 — способность сохранять прочность и герметичность соединений при длительной эксплуатации при температурах до 600 C без заметной ползучести. Сплав устойчив к окислению и образованию интерметаллидных прослоек на границе с нержавеющими сталями. Ограничением является высокая стоимость палладия, поэтому материал применяется преимущественно в критических узлах, где отказ недопустим. При пайке медных сплавов необходимо контролировать время выдержки для предотвращения эрозии основного металла.
Каждая партия проволоки проходит входной контроль химического состава методом атомно-эмиссионной спектрометрии и проверку механических свойств на разрывных машинах. Допускается отклонение по содержанию серебра 1%, палладия 0,5%. На катушках и бухтах указывается номер плавки, что обеспечивает полную прослеживаемость материала в производстве. По запросу предоставляются сертификаты соответствия с указанием фактических результатов испытаний.
Оптимальная температура пайки составляет 880–920 C, что на 30–50 C выше температуры ликвидуса сплава. Это обеспечивает хорошее растекание припоя и формирование качественного галтельного шва.
Да, сплав эффективен при пайке аустенитных и ферритных нержавеющих сталей. Палладий в составе способствует смачиванию поверхности и предотвращает образование хрупких фосфидных прослоек при использовании фосфорсодержащих флюсов.
Рекомендуются активные флюсы на основе тетрафторбората калия и хлорида лития, например ПВ-209 или аналоги. Для вакуумной пайки флюс не требуется при условии предварительной очистки поверхности.
Стандартный сортамент включает диаметры от 0,5 до 5,0 мм. Возможно изготовление проволоки диаметром до 8,0 мм по индивидуальному заказу с допуском 0,05 мм.