


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



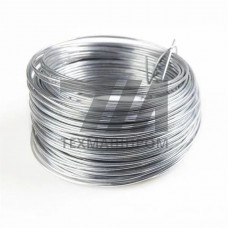
Сварочная проволока Св-08 — это низкоуглеродистая электродная проволока общего назначения, предназначенная для механизированной и автоматической сварки и наплавки. Материал относится к группе сплошных сварочных проволок без покрытия и применяется преимущественно для сварки низкоуглеродистых и низколегированных сталей. Химический состав проволоки Св-08 регламентируется ГОСТ 2246-70 и характеризуется минимальным содержанием легирующих элементов, что обеспечивает стабильность сварочно-технологических свойств при работе на переменном и постоянном токе.
Проволока Св-08 изготавливается из низкоуглеродистой стали с содержанием углерода не более 0,10%. Основные легирующие компоненты — кремний и марганец — присутствуют в ограниченных количествах: кремний (Si) — 0,03–0,15%, марганец (Mn) — 0,35–0,60%. Содержание серы и фосфора не превышает 0,04% и 0,04% соответственно. Низкое содержание углерода снижает склонность металла шва к образованию закалочных структур и горячих трещин, что особенно важно при сварке тонкостенных элементов и конструкций, работающих при динамических нагрузках.
Отсутствие в составе проволоки Св-08 таких элементов, как хром, никель, молибден и ванадий, определяет её назначение: материал не предназначен для получения высокопрочных или легированных швов. Металл шва по химическому составу приближается к низкоуглеродистой стали, что обеспечивает удовлетворительную пластичность и ударную вязкость при температурах до –30 C.
Проволока Св-08 поставляется в мотках (бухтах) и на кассетах. Диапазон диаметров — от 0,8 до 12,0 мм. Наиболее востребованные диаметры для полуавтоматической сварки — 0,8–2,0 мм, для автоматической сварки под флюсом — 3,0–6,0 мм. Поверхность проволоки может быть светлой (без окисной плёнки) или омеднённой — омеднение улучшает токоподвод и снижает износ контактных наконечников сварочных горелок.
| Диаметр, мм | Предел прочности, МПа | Относительное удлинение, % | Тип сварки | Форма поставки |
|---|---|---|---|---|
| 0,8–1,2 | 340–440 | 28–32 | MIG/MAG | Кассеты |
| 1,6–2,0 | 340–440 | 28–32 | MIG/MAG | Бухты |
| 3,0–6,0 | 340–440 | 26–30 | Автоматическая под флюсом | Мотки |
Проволока Св-08 применяется для сварки в среде углекислого газа (CO) и под флюсом. При сварке в CO рекомендуется использовать постоянный ток обратной полярности. Оптимальные режимы для диаметра 1,2 мм: сварочный ток 120–200 А, напряжение дуги 18–24 В, скорость подачи проволоки 3–8 м/мин. Для автоматической сварки под флюсом диаметром 4,0 мм — ток 400–700 А, напряжение 30–40 В. Расход защитного газа для полуавтоматической сварки — 10–15 л/мин.
Проволока Св-08 совместима с флюсами марок АН-348А, ОСЦ-45, АН-60. При сварке под флюсом обеспечивается глубокое проплавление основного металла, что позволяет выполнять стыковые соединения без разделки кромок при толщине металла до 20 мм. Для получения качественного шва необходимо предварительно зачистить кромки от ржавчины, масла и влаги.
Проволока Св-08 используется в следующих отраслях промышленности:
Ключевые преимущества проволоки Св-08 — низкая стоимость, стабильность горения дуги, минимальное разбрызгивание при оптимально подобранных режимах, хорошая раскисляющая способность. Материал обеспечивает получение швов с пределом прочности 340–440 МПа, что соответствует прочности низкоуглеродистых сталей. Ограничением является невозможность использования проволоки для сварки легированных и высокопрочных сталей, а также для работы при криогенных температурах — для таких задач применяются проволоки типа Св-08Г2С или Св-10НМА.
Св-08Г2С содержит повышенное количество марганца (1,8–2,1%) и кремния (0,7–1,0%), что обеспечивает более высокую прочность шва и лучшую раскисляющую способность. Св-08 применяется для сварки низкоуглеродистых сталей, тогда как Св-08Г2С — для низколегированных сталей с пределом прочности до 490 МПа.
Технически возможно, но нецелесообразно: при сварке в аргоне ухудшается стабильность дуги и формирование шва. Оптимальные защитные среды — CO или смесь Ar + CO (80/20). Для сварки в чистом аргоне применяются специальные проволоки с повышенным содержанием раскислителей.
Проволоку хранят в сухих отапливаемых помещениях при относительной влажности не более 60% и температуре не ниже +15 C. Омеднённая проволока требует защиты от конденсата. Перед использованием проволоку, хранившуюся при пониженной температуре, выдерживают при комнатной температуре не менее 2 часов.
Для сварки под флюсом применяются плавленые флюсы АН-348А, ОСЦ-45, АН-60. Выбор флюса зависит от толщины металла и требуемых механических свойств шва. Флюс АН-348А обеспечивает хорошее формирование шва при сварке на форсированных режимах.