


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



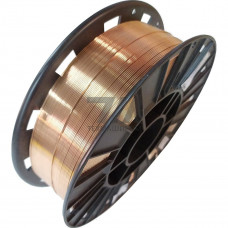
Проволока Св-08Г2С — электродная проволока из низкоуглеродистой кремнемарганцовистой стали, предназначенная для механизированной и автоматической дуговой сварки в среде защитных газов. Обозначение расшифровывается как: «Св» — сварочная, «08» — содержание углерода около 0,08 %, «Г2» — марганец в пределах 1,8–2,1 %, «С» — кремний в пределах 0,7–0,95 %. Проволока выпускается по ГОСТ 2246-70 с диаметрами от 0,8 до 6,0 мм и поставляется в мотках или на кассетах. Омеднённое покрытие толщиной 0,5–1,5 мкм обеспечивает стабильный токоподвод, защиту от коррозии и улучшенное скольжение в подающих механизмах.
Проволока Св-08Г2С относится к системе легирования Mn–Si, обеспечивающей раскисление сварочной ванны и формирование плотного наплавленного металла без пор и шлаковых включений. Типичные значения механических свойств наплавленного металла: предел текучести — не менее 355 МПа, временное сопротивление разрыву — 490–590 МПа, относительное удлинение — не менее 22 %, ударная вязкость при –40 C — не менее 34 Дж/см.
| Диаметр, мм | Ток сварки, А | Напряжение дуги, В | Расход газа, л/мин | Скорость подачи, м/мин |
|---|---|---|---|---|
| 0,8 | 60–120 | 16–20 | 8–12 | 4,0–8,0 |
| 1,0 | 100–180 | 18–24 | 10–15 | 5,0–10,0 |
| 1,2 | 160–260 | 22–28 | 12–18 | 6,0–12,0 |
| 1,6 | 220–350 | 24–32 | 15–20 | 4,0–8,0 |
| 2,0 | 300–450 | 26–34 | 18–22 | 3,0–6,0 |
Проволока Св-08Г2С применяется для сварки конструкционных низкоуглеродистых и низколегированных сталей марок 09Г2С, 10ХСНД, 17ГС, 20, 20К, а также для наплавки и ремонта деталей горно-металлургического оборудования. Основные технологические процессы:
Проволока Св-08Г2С обеспечивает устойчивое горение дуги при плотности тока до 200 А/мм и коэффициенте наплавки 8–12 г/Ач. Сварка выполняется на постоянном токе обратной полярности. Расход проволоки при сварке в CO составляет 1,05–1,15 кг на 1 кг наплавленного металла. Содержание влаги в защитном газе не должно превышать 0,005 %, точка росы — не выше –40 C. Для предотвращения образования пор рекомендуется прокалка проволоки при 200–250 C в течение 1–2 часов перед использованием. Проволока диаметром 0,8–1,2 мм применяется в роботизированных сварочных комплексах и полуавтоматах типа Kemppi, Fronius, Lincoln Electric.
Индекс «О» обозначает омеднённое покрытие. Проволока без индекса может поставляться без медного слоя. Омеднение улучшает токоподвод и защищает от коррозии при хранении.
Наиболее распространена сварка в углекислом газе (CO) и смесях Ar + CO (80/20 или 75/25). Смеси обеспечивают более стабильный перенос металла и меньшее разбрызгивание.
Проволока предназначена для сварки низкоуглеродистых и низколегированных конструкционных сталей с пределом текучести до 440 МПа: 09Г2С, 17ГС, 10ХСНД, 20, 20К и их аналогов.
Проволока покрывается слоем меди толщиной 0,5–1,5 мкм. Омеднение снижает переходное сопротивление в контактных наконечниках, предотвращает коррозию и улучшает подачу через шланговые каналы.