


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



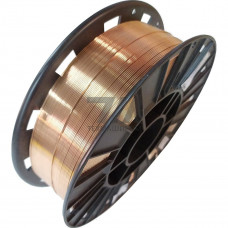
Проволока Св-08ХГ2С — легированная сварочная проволока сплошного сечения, предназначенная для механизированной сварки и наплавки низколегированных конструкционных сталей в среде углекислого газа (CO) и его смесях с кислородом или аргоном. Материал относится к группе кремнемарганцовистых сварочных проволок и обеспечивает формирование наплавленного металла с повышенными прочностными характеристиками при сохранении достаточной пластичности и ударной вязкости.
Легирующая система Св-08ХГ2С построена на совместном введении кремния и марганца, выполняющих функции раскислителей и упрочнителей ферритной матрицы. Хром в составе (0,5–0,9%) компенсирует потери легирующих элементов при горении дуги и стабилизирует структуру металла шва в зоне термического влияния. Содержание углерода ограничено 0,05–0,11%, что снижает склонность наплавленного металла к образованию закалочных структур и горячих трещин.
Ключевые параметры состава по ГОСТ 2246-70:
Содержание вредных примесей регламентируется для обеспечения стабильности механических свойств при сварке в широком диапазоне режимов. Поверхность проволоки не имеет омеднения, что требует соблюдения условий хранения для предотвращения коррозионных поражений.
Металл шва, сформированный проволокой Св-08ХГ2С, характеризуется пределом текучести 420–480 МПа и временным сопротивлением разрыву 540–620 МПа. Относительное удлинение достигает 22–26%, ударная вязкость при температуре –40 C составляет не менее 34 Дж/см. Такое сочетание показателей позволяет применять проволоку для ответственных сварных конструкций, работающих при знакопеременных и динамических нагрузках.
| Параметр | Значение для Св-08ХГ2С | Метод контроля | Условия испытания | Нормативный документ |
|---|---|---|---|---|
| Временное сопротивление разрыву | 540–620 МПа | Растяжение | 20 C | ГОСТ 6996-66 |
| Предел текучести | 420–480 МПа | Растяжение | 20 C | ГОСТ 6996-66 |
| Относительное удлинение | 22–26% | Растяжение | 20 C | ГОСТ 6996-66 |
| Ударная вязкость KCU | 34 Дж/см | Ударный изгиб | –40 C | ГОСТ 6996-66 |
Сварка проволокой Св-08ХГ2С выполняется постоянным током обратной полярности. Оптимальный диапазон сварочного тока для диаметра 1,2 мм составляет 120–280 А при напряжении дуги 18–28 В. Для диаметра 1,6 мм рабочий ток увеличивается до 200–380 А. Вылет электрода выдерживается в пределах 12–20 мм, расход углекислого газа — 10–15 л/мин. Сварка возможна во всех пространственных положениях, однако для вертикальных и потолочных швов рекомендуется снижать ток на 15–20%.
Проволока поставляется в мотках и на кассетах типа К-300, что обеспечивает совместимость с полуавтоматическими сварочными аппаратами и роботизированными комплексами. Допускается использование в сварочных тракторах для автоматической сварки под флюсом при условии корректировки режимов.
Св-08ХГ2С ориентирована на сварку низколегированных сталей марок 09Г2С, 10Г2С1, 17Г1С, 09Г2, а также сталей повышенной прочности до категории прочности К52–К56. Основные сферы использования:
Сварные соединения, выполненные Св-08ХГ2С, сохраняют работоспособность при температурах от –60 до +200 C, что позволяет эксплуатировать конструкции в условиях холодного климата и умеренного нагрева. Для особо ответственных узлов, работающих при циклических нагрузках, рекомендуется проведение термической обработки для снятия остаточных напряжений.
Проволока предназначена для сварки низколегированных конструкционных сталей 09Г2С, 10Г2С1, 17Г1С, 09Г2 и аналогичных с пределом текучести до 390 МПа. Допускается сварка углеродистых сталей обыкновенного качества при обеспечении требуемых механических свойств соединения.
Стандартное исполнение Св-08ХГ2С не предусматривает омеднение поверхности. При использовании в автоматических линиях с длинными каналами подачи допускается применение омедненной версии для улучшения токоподвода и снижения износа направляющих.
Основной защитный газ — углекислый газ по ГОСТ 8050. Для повышения стабильности горения дуги и улучшения формирования шва применяются смеси CO + Ar в пропорциях 80/20 или 75/25. Использование чистого аргона не рекомендуется из-за ухудшения смачиваемости кромок.
Проволоку следует хранить в сухом отапливаемом помещении при относительной влажности не более 60%. Мотки и кассеты должны быть защищены от конденсата и прямого попадания влаги. Перед использованием проволоку, хранившуюся при низких температурах, выдерживают при комнатной температуре не менее 24 часов.