


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)



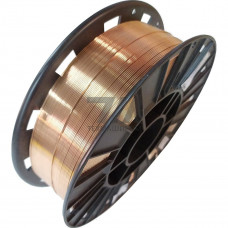
Сварочная проволока Св-10ХГ2СМА — легированный электродный материал, предназначенный для механизированной сварки и наплавки изделий из низколегированных и углеродистых сталей. Состав проволоки оптимизирован для формирования наплавленного металла с повышенными прочностными характеристиками и стойкостью к ударным нагрузкам в условиях низких температур.
Маркировка Св-10ХГ2СМА расшифровывается следующим образом: содержание углерода — около 0,10%, хрома — до 1%, марганца — около 2%, кремния и молибдена — в пределах легирующих добавок. Буква «А» в конце обозначения указывает на повышенную чистоту по сере и фосфору, что снижает склонность наплавленного металла к горячим трещинам и обеспечивает стабильность механических свойств.
Молибден в составе проволоки способствует измельчению зерна и повышению прокаливаемости шва, а хром компенсирует отрицательное влияние марганца на ударную вязкость. Такое сочетание легирующих элементов позволяет получать металл шва с пределом текучести не менее 450 МПа при сохранении достаточной пластичности.
Проволока Св-10ХГ2СМА применяется для сварки в среде углекислого газа (CO) или смеси Ar + CO. Рекомендуемый режим сварки зависит от диаметра проволоки и толщины свариваемого металла:
Сварка выполняется на постоянном токе обратной полярности. Проволока поставляется в мотках и кассетах, что обеспечивает стабильную подачу в полуавтоматических сварочных аппаратах и роботизированных комплексах.
Наплавленный металл, полученный с использованием проволоки Св-10ХГ2СМА, характеризуется следующими показателями после сварки без термической обработки:
| Параметр | Значение | Метод испытания | Условия | Норматив |
|---|---|---|---|---|
| Предел текучести | 450–520 МПа | ГОСТ 6996 | без термообработки | не менее 400 МПа |
| Временное сопротивление разрыву | 540–620 МПа | ГОСТ 6996 | без термообработки | не менее 490 МПа |
| Относительное удлинение | 22–28% | ГОСТ 6996 | без термообработки | не менее 18% |
| Ударная вязкость KCU при –40 C | 35–50 Дж/см | ГОСТ 9454 | образцы с острым надрезом | не менее 30 Дж/см |
Проволока Св-10ХГ2СМА востребована при изготовлении и ремонте ответственных металлоконструкций, работающих при знакопеременных нагрузках и низких температурах. Основные направления использования:
Проволока Св-10ХГ2СМА обеспечивает стабильное формирование шва во всех пространственных положениях, что делает ее пригодной для монтажных работ на строительных площадках и в цеховых условиях. При выборе режимов следует учитывать, что повышенное содержание марганца требует более тщательной очистки свариваемых кромок от ржавчины и масла для предотвращения пор в шве.
Проволока применяется для сварки низколегированных сталей типа 09Г2С, 10Г2С1, 17Г1С, а также углеродистых сталей обыкновенного качества. Наплавленный металл обеспечивает прочность на уровне свариваемого основного металла.
При сварке конструкций из низколегированных сталей толщиной до 20 мм подогрев не требуется. Для толстостенных элементов и при температуре окружающей среды ниже –10 C рекомендуется подогрев до 100–150 C для предотвращения образования закалочных структур.
Оптимальным является использование смеси 80% Ar + 20% CO, которая обеспечивает стабильное горение дуги и минимальное разбрызгивание. Допускается сварка в чистом CO, однако ударная вязкость наплавленного металла может снижаться на 10–15%.
Проволоку следует хранить в сухом отапливаемом помещении при относительной влажности не более 60%. Мотки и кассеты должны оставаться в заводской упаковке до момента использования. При длительном хранении рекомендуется проверять состояние поверхности на отсутствие коррозии.