


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


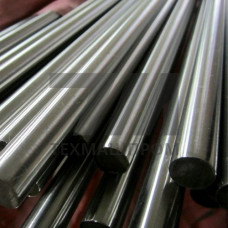
Прутки из сплава 37НКВТЮ-ВИ — прецизионный материал с высоким уровнем упругих свойств, предназначенный для изготовления ответственных деталей, работающих в условиях длительных статических и циклических нагрузок. Индекс «ВИ» в обозначении указывает на выплавку вакуумно-индукционным методом, что гарантирует повышенную чистоту металла по газовым включениям и неметаллическим примесям. Данный сплав относится к классу дисперсионно-твердеющих железо-никелевых прецизионных сплавов и поставляется в виде горячекатаных и кованых прутков.
Основу сплава 37НКВТЮ-ВИ составляет железо с легирующими элементами: никелем (около 37%), кобальтом, вольфрамом, титаном и алюминием. После закалки и последующего старения в структуре формируются интерметаллидные фазы типа NiTi и NiAl, обеспечивающие высокий уровень прочности при сохранении достаточной пластичности. Вакуумно-индукционная выплавка минимизирует содержание кислорода и азота, что положительно сказывается на однородности механических свойств по сечению прутка.
Прутки 37НКВТЮ-ВИ поставляются в термически обработанном состоянии (закалка + старение). Ключевые показатели механических свойств достигаются после полного цикла упрочнения:
Материал склонен к упрочнению при механической обработке, поэтому для финишных операций рекомендуется применять твердосплавный инструмент с обильным охлаждением. Шлифование выполняется на мягких кругах с пониженной скоростью резания во избежание прижогов и микротрещин. Сварка сплава 37НКВТЮ-ВИ не рекомендуется из-за склонности к образованию горячих трещин; соединения выполняются преимущественно механическими способами — резьбовыми или фланцевыми узлами.
Прутки 37НКВТЮ-ВИ востребованы в отраслях, где требуется стабильность упругих характеристик в широком диапазоне температур и длительная работа под нагрузкой:
Прутки изготавливаются диаметром от 8 до 120 мм, длиной 2–4 м. По согласованию с заказчиком возможна поставка мерной длины и с обточенной поверхностью. Материал контролируется на отсутствие волосовин, закатов и расслоений методами ультразвукового контроля.
| Диаметр, мм | Состояние поставки | Предел текучести, МПа | Относительное удлинение, % | Твёрдость, HRC |
|---|---|---|---|---|
| 8–20 | Закалка + старение | 1250 | 8 | 45 |
| 22–50 | Закалка + старение | 1200 | 7 | 44 |
| 55–120 | Закалка + старение | 1150 | 6 | 42 |
Индекс «ВИ» означает вакуумно-индукционную выплавку, которая обеспечивает снижение содержания газов и неметаллических включений. Это повышает однородность свойств и усталостную прочность материала, что критично для ответственных упругих элементов.
Стандартная поставка — в термически обработанном состоянии (закалка + старение) с гарантированными механическими свойствами. Возможна поставка в мягком состоянии для последующей обработки на заказчика.
Применяется ультразвуковой контроль на отсутствие внутренних дефектов, контроль твёрдости и механических испытания на образцах от каждой партии. По требованию выполняется контроль герметичности для деталей, работающих под давлением.
Сварка не рекомендуется из-за склонности к горячим трещинам. Для соединений применяются резьбовые, фланцевые или клёпаные конструкции. При необходимости сварки требуется разработка специальной технологии с предварительным подогревом.