


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


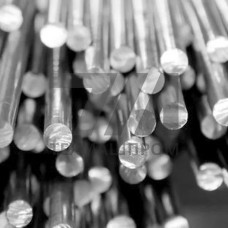
Пруток из прецизионного сплава Х27Ю5Т-ВИ — металлопродукция, получаемая методом вакуумно-индукционной выплавки (ВИ), обеспечивающей минимальное содержание газов, неметаллических включений и примесей. Сплав системы Fe–Cr–Al–Ti относится к классу жаростойких резистивных материалов и предназначен для изготовления нагревательных элементов, работающих в окислительных средах при температурах до 1300 C. Удельное электрическое сопротивление сплава — 1,35–1,45 мкОмм, что существенно превышает показатели нихромовых аналогов, позволяя сокращать массогабаритные параметры нагревательных узлов.
Наличие титана в составе (0,15–0,45 %) подавляет рост зерна при высокотемпературной эксплуатации, а вакуумная выплавка гарантирует стабильность сопротивления по длине прутка. Прутки поставляются в горячекатаном, кованом или шлифованном состоянии диаметром от 8 до 100 мм, длиной 1000–3000 мм. Точность размеров и кривизна регламентируются техническими условиями производителя.
| Параметр | Значение | Единица | Условие | Метод контроля |
|---|---|---|---|---|
| Удельное сопротивление | 1,35–1,45 | мкОмм | 20 C | ГОСТ 7229 |
| Максимальная рабочая температура | 1300 | C | окислительная среда | испытание на жаростойкость |
| Плотность | 7,2–7,4 | г/см | 20 C | гидростатическое взвешивание |
| Температурный коэффициент сопротивления | (0,5–1,5)10 | К | 20–1000 C | расчётный |
| Диаметр прутка | 8–100 | мм | горячекатаный / шлифованный | микрометраж |
Сплав Х27Ю5Т-ВИ содержит 26,0–28,0 % хрома, 4,5–5,5 % алюминия, 0,15–0,45 % титана, углерод — не более 0,05 %. Вакуумно-индукционная выплавка снижает содержание кислорода до 0,005 % и азота до 0,008 %, что предотвращает образование хрупких оксидных плёнок по границам зёрен. Структура — ферритная с равномерным распределением интерметаллидных фаз. После отжига при 750–800 C твёрдость составляет 200–240 HV.
Пруток Х27Ю5Т-ВИ обрабатывается резанием с применением твердосплавного инструмента (ВК8, Т15К6) при пониженных скоростях и обильном охлаждении. Сварка выполняется аргонодуговым методом с использованием присадочной проволоки аналогичного состава; после сварки рекомендуется отжиг при 780–820 C для снятия напряжений. Гибка и правка производятся в горячем состоянии (900–1050 C) во избежание трещинообразования. Сплав склонен к охрупчиванию после длительной эксплуатации при температурах выше 1000 C вследствие роста зерна, что учитывается при проектировании сменных нагревательных секций.
Сплав Х27Ю5Т-ВИ имеет удельное сопротивление 1,35–1,45 мкОмм против 1,0–1,1 мкОмм у нихрома Х20Н80, что позволяет уменьшить сечение нагревателя. Кроме того, он сохраняет работоспособность до 1300 C в окислительной среде, тогда как нихром ограничен 1200 C.
Стандартный сортамент включает прутки диаметром от 8 до 100 мм в горячекатаном, кованом или шлифованном исполнении. Длина прутков — 1000–3000 мм, по согласованию возможны мерные заготовки.
Нет. В восстановительной среде при высоких температурах алюминий и хром активно взаимодействуют с углеродом и водородом, что приводит к изменению сопротивления и разрушению защитной оксидной плёнки. Сплав предназначен для окислительных сред.
Для снятия внутренних напряжений рекомендуется отжиг при 750–800 C с выдержкой 1–2 часа и последующим охлаждением на воздухе. Это стабилизирует структуру и восстанавливает пластичность.