


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


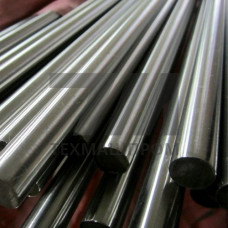
Пруток из сплава 68НХВКТЮ — прецизионный полуфабрикат на основе никель-хромовой матрицы, легированной вольфрамом, кобальтом, титаном и алюминием. Сплав относится к классу дисперсионно-твердеющих жаропрочных материалов и применяется там, где требуется сочетание высокой упругости, релаксационной стойкости и стабильности модуля упругости при нагреве до 600–650 C. Заданные свойства упругости обеспечиваются регламентированной термомеханической обработкой: закалкой с 1050–1080 C, ступенчатым старением при 700–750 C и последующей стабилизирующей выдержкой.
Модуль упругости прутка 68НХВКТЮ после упрочняющей термообработки — 205–215 ГПа при 20 C. Предел упругости при изгибе достигает 900–1100 МПа. Плотность сплава — 8,3 г/см. Прутки поставляются в горячекатаном, кованом или холоднотянутом состоянии с последующей упрочняющей обработкой. Диаметр сортового проката — 8–120 мм, длина мерных прутков — 1,5–4,0 м. Отклонения по диаметру соответствуют квалитетам h9–h11. Кривизна прутка не превышает 0,5 мм на 1 м длины.
| Параметр | Значение | Условие измерения | Единица | Метод контроля |
|---|---|---|---|---|
| Модуль упругости | 205–215 | 20 C | ГПа | ГОСТ 1497 |
| Предел упругости | 900–1100 | изгиб, 20 C | МПа | ГОСТ 14019 |
| Предел прочности | 1250–1450 | растяжение, 20 C | МПа | ГОСТ 1497 |
| Относительное удлинение | 8–14 | растяжение, 20 C | % | ГОСТ 1497 |
| Релаксационная стойкость | 2 | 600 C, 100 ч | % | ГОСТ 26007 |
| Рабочая температура | до 650 | длительная эксплуатация | C | ГОСТ 10145 |
Пруток 68НХВКТЮ востребован в производстве упругих элементов, работающих в условиях повышенных температур и знакопеременных нагрузок. Конкретные направления:
Механическая обработка прутка 68НХВКТЮ в термоупрочнённом состоянии затруднена из-за высокой твёрдости — 38–45 HRC. Рекомендуется применять твердосплавный инструмент с износостойким покрытием и обильное охлаждение. Сварка сплава ограниченно технологична: требуется подогрев до 200–300 C и последующая термообработка для восстановления упругих свойств. Правка прутка выполняется в горячем состоянии при 900–950 C. Для сохранения заданных свойств упругости не допускается нагрев выше 650 C в процессе эксплуатации без повторного старения.
Свойства упругости формируются комбинацией закалки с 1050–1080 C, ступенчатого старения при 700–750 C и стабилизирующей выдержки. Режим подбирается индивидуально под требуемый уровень модуля упругости и релаксационной стойкости.
Стабильные упругие характеристики сохраняются при длительной эксплуатации до 600–650 C. Кратковременный нагрев до 700 C допустим без необратимой потери свойств.
Поставляются горячекатаные, кованые и холоднотянутые прутки диаметром от 8 до 200 мм. Возможна поставка в термоупрочнённом состоянии с аттестацией по заданным свойствам упругости.
Сварка технологически ограничена. Требуется предварительный подогрев до 200–300 C и последующая термообработка. В зоне термического влияния возможно снижение упругих характеристик, поэтому сварные соединения в ответственных упругих узлах не рекомендуются.