


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


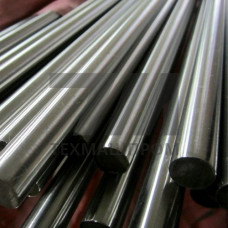
Пруток ЭП51-ВИ — металлопродукция из дисперсионно-твердеющего сплава на железоникельхромовой основе, выплавляемого в вакуумно-индукционной печи (ВИ). Сочетание химического состава и регламентированной термомеханической обработки обеспечивает нормируемый комплекс упругих характеристик: модуль упругости, предел упругости, релаксационную стойкость. Прутки поставляются в термообработанном состоянии с заданными свойствами упругости, что позволяет использовать их без дополнительной закалки и отпуска при изготовлении упругих элементов ответственного назначения.
Сплав ЭП51-ВИ относится к классу прецизионных сплавов с регулируемым температурным коэффициентом линейного расширения и высокой упругой стабильностью. Вакуумно-индукционная выплавка снижает содержание газов, неметаллических включений и серы, что повышает сопротивление релаксации напряжений. Заданные свойства упругости достигаются комбинацией закалки от 950–1000 C и старения при 600–650 C в течение 4–8 ч.
| Параметр | Значение | Условие измерения | Единица | Метод контроля |
|---|---|---|---|---|
| Модуль упругости E | 186–196 | 20 C | ГПа | ГОСТ 1497 |
| Предел упругости 0,05 | 880 | после старения | МПа | ГОСТ 1497 |
| Предел прочности в | 1180–1370 | 20 C | МПа | ГОСТ 1497 |
| Относительное удлинение | 8 | 20 C | % | ГОСТ 1497 |
| Релаксация напряжений | 5 | 400 C, 100 ч | % | ГОСТ 26007 |
| Диаметр прутка | 8–60 | — | мм | ГОСТ 2590 |
Пруток ЭП51-ВИ востребован там, где требуется сочетание высокой упругой энергии и стабильности геометрии при нагреве:
Пруток ЭП51-ВИ обрабатывается резанием в термообработанном состоянии; для снятия внутренних напряжений после механической обработки рекомендуется стабилизирующий отпуск при 300–350 C. Сварка плавлением ограничена из-за склонности к образованию горячих трещин; соединения выполняются пайкой или механическим креплением. При гибке и навивке пружин радиус гиба должен составлять не менее 2,5 диаметра прутка во избежание локальной потери упругости.
Индекс ВИ обозначает вакуумно-индукционную выплавку. Это снижает содержание газов и неметаллических включений, повышая сопротивление релаксации напряжений и стабильность упругих характеристик.
Упругие характеристики нормируются при 20 C; рабочий диапазон длительной эксплуатации — до 400 C с релаксацией напряжений не более 5 % за 100 ч.
Нет. Пруток поставляется в термообработанном состоянии с заданными свойствами упругости. Допускается стабилизирующий отпуск при 300–350 C после механической обработки.
По ГОСТ 1497 на образцах, вырезанных из прутка, после полного цикла старения. В сертификате указываются фактические значения для каждой партии.