


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


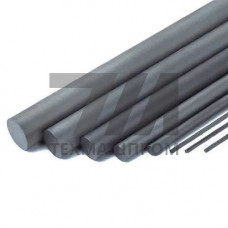
Пруток вольфрамовый СВИ-1 — металлопродукция из вольфрама технической чистоты, выпускаемая методом порошковой металлургии с последующим спеканием и ротационной ковкой. Марка СВИ-1 расшифровывается как «сварка вольфрамовая игольчатая» и регламентируется ГОСТ 23949-80. Содержание основного элемента — не менее 99,9 % W. Именно высокая чистота обеспечивает стабильную эмиссионную способность и отсутствие легирующих присадок, которые могли бы инициировать химическую нестабильность дуги.
В отличие от легированных марок (торированных, лантанированных, иттрированных), СВИ-1 не содержит оксидных добавок. Это определяет его электрофизические свойства: работа выхода электронов — 4,52 эВ, температура плавления — 3422 C, плотность — 19,25 г/см. Пруток сохраняет форму при нагреве до 2000 C в инертной среде или вакууме, что критично для электродов, работающих в режиме длительного дугового разряда.
Пруток поставляется в виде прямых стержней или бухт. Диаметр варьируется от 0,5 до 10 мм. Для сварочных электродов применяют отрезки длиной 150–200 мм с заострённым концом. Отклонение по диаметру не превышает 2 % для размеров свыше 3 мм и 0,05 мм для тонких сечений. Кривизна прутка — не более 0,5 мм на 100 мм длины.
| Диаметр, мм | Предельное отклонение, мм | Длина стержня, мм | Плотность, г/см | Твёрдость по Виккерсу, HV |
|---|---|---|---|---|
| 1,0 | 0,05 | 150–200 | 19,20 | 360 |
| 2,0 | 0,05 | 150–200 | 19,22 | 380 |
| 3,0 | 0,06 | 150–200 | 19,25 | 400 |
| 4,0 | 0,08 | 150–200 | 19,25 | 420 |
| 6,0 | 0,12 | 150–200 | 19,25 | 440 |
Пруток СВИ-1 применяется в качестве нерасходуемого электрода при аргонодуговой сварке (TIG) конструкционных, нержавеющих и титановых сплавов. В авиадвигателестроении используется для изготовления катодов плазмотронов, работающих в среде аргона при токах до 200 А. В электронной промышленности — для эмиттеров ионов в масс-спектрометрах и ионных имплантерах.
При работе на воздухе выше 400 C вольфрам интенсивно окисляется с образованием летучего триоксида WO. Поэтому эксплуатация допускается только в вакууме, аргоне или гелии. При сварке на переменном токе рекомендуется заточка электрода на конус с углом 30–60 и притуплением 0,5–1,0 мм. Легирование торием или лантаном повышает стойкость, однако СВИ-1 остаётся предпочтительным для сварки алюминия, где требуется стабильное катодное пятно без радиоактивных добавок.
СВИ-1 — чистый вольфрам без оксидных присадок, WTh-15 содержит 1,5 % оксида тория. СВИ-1 не радиоактивен и лучше работает на переменном токе при сварке алюминия, тогда как торированный электрод устойчивее на постоянном токе.
Для тока 100–180 А оптимален диаметр 2,4–3,2 мм. При меньшем сечении электрод перегревается, при большем — дуга становится менее стабильной.
Да, шлифование и заточка выполняются алмазным инструментом. Вольфрам хрупок при комнатной температуре, поэтому ударные нагрузки и гибка не рекомендуются.
ГОСТ 23949-80 устанавливает марки, химический состав, размеры и предельные отклонения вольфрамовых прутков для сварочных электродов.