


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


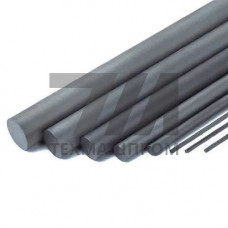
Пруток вольфрамовый ЦСВД — это металлопродукция из чистого вольфрама (содержание W 99,95 %), предназначенная для изготовления неплавящихся электродов, применяемых при сварке в среде инертных газов. Аббревиатура ЦСВД расшифровывается как «центр сварки вольфрамовым электродом» и обозначает область применения прутка — ручная и автоматическая TIG-сварка (Tungsten Inert Gas), а также плазменная резка и наплавка. Пруток выпускается методом порошковой металлургии: прессование, спекание и последующая механическая обработка (шлифование, полирование) обеспечивают плотность не ниже 19,1 г/см и прямолинейность стержня.
Вольфрамовый пруток ЦСВД поставляется в виде стержней круглого сечения с диаметром от 1,0 до 10,0 мм и длиной 150–200 мм (стандарт) либо под заказ до 1000 мм. Температура плавления вольфрама — 3422 C, что обеспечивает устойчивость электрода к термическим нагрузкам при сварочном токе до 300 А. Пруток не содержит легирующих добавок (торий, лантан, церий), поэтому при нагреве не образует радиоактивных аэрозолей и подходит для работ в замкнутых пространствах.
| Параметр | Значение | Единица измерения | Метод контроля | Примечание |
|---|---|---|---|---|
| Содержание вольфрама | 99,95 | % | ГОСТ 14316 | без легирующих присадок |
| Плотность | 19,1–19,3 | г/см | гидростатическое взвешивание | порошковая технология |
| Диаметр прутка | 1,0–10,0 | мм | микрометр | допуск 0,05 мм |
| Температура плавления | 3422 | C | справочные данные | наибольшая среди металлов |
| Рабочий ток сварки | до 300 | А | режимная карта | на постоянном токе |
| Шероховатость поверхности | Ra 0,8 | мкм | профилометр | после полирования |
Пруток ЦСВД сохраняет геометрическую стабильность при циклическом нагреве до 2500 C в зоне дуги. Отсутствие легирующих элементов снижает эмиссионную способность по сравнению с торированными аналогами (WT20), поэтому для стабильного поджига дуги рекомендуется предварительная заточка торца под углом 15–30. При работе на переменном токе по алюминию ресурс электрода сокращается на 20–30 % из-за эрозии торца. Хранение прутка осуществляется в сухих помещениях при влажности не выше 60 % во избежание окисления поверхности.
Пруток ЦСВД не содержит оксида тория, поэтому не радиоактивен и безопасен при заточке. Однако он уступает WT20 по стабильности дуги на малых токах (менее 50 А) и требует более тщательной подготовки торца.
Для толщины 1,5 мм оптимален диаметр 1,6–2,0 мм при сварочном токе 60–90 А. Больший диаметр приведёт к нестабильному горению дуги и повышенному тепловложению.
Да, пруток подлежит многократной переточке при условии сохранения длины не менее 50 мм и отсутствия трещин. Заточка выполняется алмазным кругом вдоль оси для получения конической формы.
Рекристаллизация вольфрама начинается при 1200–1400 C, что снижает твёрдость, но не влияет на работоспособность электрода, так как дуга горит при 3000–3400 C.