


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


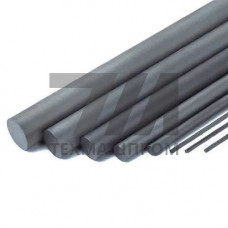
Пруток вольфрамовый ВА-М — это жаропрочный электродный материал на основе вольфрама, легированный оксидом иттрия (YO) в количестве 1,5–2,5 %. Маркировка ВА-М расшифровывается как «вольфрам, активная добавка (иттрий), модифицированный». В отличие от чистого вольфрама марки ВЧ, материал ВА-М обладает повышенной эмиссионной способностью и стабильностью дугового разряда, что делает его применимым для сварочных процессов на переменном токе.
Технология производства включает порошковую металлургию с последующей механической обработкой: прессование заготовок, спекание, горячую ковку и ротационную протяжку. В результате формируется мелкозернистая структура с равномерным распределением частиц оксида иттрия по объему. Плотность материала достигает 18,2–18,8 г/см, температура плавления — около 3400 C. Предел прочности при растяжении в отожженном состоянии составляет 350–450 МПа, твердость по Виккерсу — 350–400 HV.
Прутки вольфрамовые ВА-М поставляются в диапазоне диаметров от 1,0 до 12,0 мм. Наиболее востребованные типоразмеры — 1,6; 2,0; 2,4; 3,0; 4,0; 6,0 мм. Длина прутков стандартно составляет 150–300 мм для электродов и до 1000 мм для заготовок под механическую обработку. Допуск по диаметру для калиброванных прутков — h9–h11, шероховатость поверхности Ra не более 1,25 мкм.
| Диаметр, мм | Допуск, мм | Длина, мм | Плотность, г/см | Применение |
|---|---|---|---|---|
| 1,6 | 0,05 | 150–200 | 18,5 | TIG-сварка тонколистовой нержавеющей стали |
| 2,4 | 0,05 | 150–200 | 18,5 | TIG-сварка конструкционных сталей |
| 3,0 | 0,06 | 150–300 | 18,4 | Сварка алюминиевых сплавов |
| 4,0 | 0,08 | 300–500 | 18,4 | Электроды для плазменной резки |
| 6,0 | 0,10 | 300–1000 | 18,3 | Заготовки для вакуумной металлизации |
Вольфрамовые прутки ВА-М предназначены преимущественно для аргонодуговой сварки (TIG) на переменном токе. Легирование оксидом иттрия снижает работу выхода электрона, что обеспечивает легкое зажигание дуги и ее устойчивое горение даже при низких токах. Материал эффективен при сварке алюминия, магния и их сплавов, а также нержавеющих сталей аустенитного класса. Допустимая плотность тока для электродов ВА-М составляет 200–400 А/мм — выше, чем у чистого вольфрама.
В отличие от лантанированных электродов WL-15, прутки ВА-М демонстрируют меньший износ при работе на повышенных токах и сохраняют геометрию рабочей части при циклических тепловых нагрузках. Это делает их пригодными для автоматизированных сварочных комплексов и роботизированных линий, где требуется стабильность параметров процесса в течение длительной смены.
Прутки вольфрамовые ВА-М применяются в следующих областях:
При выборе прутков ВА-М необходимо учитывать режим эксплуатации: для сварки на постоянном токе прямой полярности предпочтительны электроды из чистого вольфрама или с добавлением оксида тория, тогда как ВА-М оптимизирован именно для переменного тока с высокой долей обратной полярности, характерной для сварки алюминиевых конструкций.
Основное отличие — наличие оксида иттрия (1,5–2,5 %) в составе ВА-М. Это повышает эмиссионную способность, снижает температуру зажигания дуги и увеличивает ресурс электрода при работе на переменном токе. Чистый вольфрам ВЧ быстрее разрушается при сварке алюминия из-за перегрева рабочей части.
Материал предназначен для аргонодуговой сварки алюминия, магния и их сплавов, а также нержавеющих сталей. На переменном токе электрод ВА-М обеспечивает стабильное горение дуги и качественное формирование сварного шва без включений оксидной пленки.
Для тока 50–100 А достаточно диаметра 1,6 мм, для 100–200 А — 2,4 мм, для 200–350 А — 3,0–4,0 мм. Плотность тока не должна превышать 400 А/мм, иначе возможен перегрев и эрозия электрода.
Да, рабочая часть электрода затачивается под углом 20–30 для сварки на малых токах и 30–45 для средних и высоких токов. Заточка выполняется на абразивном круге из зеленого карбида кремния, направление рисок — вдоль оси электрода.