


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


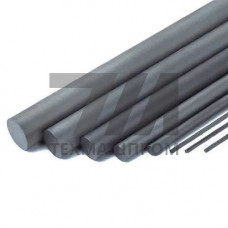
Пруток вольфрамовый марки ВМ — металлопродукция из вольфрама технической чистоты, полученная методом порошковой металлургии с последующим спеканием и деформационной обработкой. Марка ВМ соответствует содержанию основного элемента не менее 99,9 % и регламентируется техническими условиями на вольфрам марок ВМ, ВА, ВТ. Отсутствие легирующих добавок обеспечивает максимальную температуру плавления в ряду промышленных металлов — 3422 C — и минимальное давление насыщенного пара среди тугоплавких материалов.
Прутки ВМ выпускаются в виде спечённых (недеформированных) и кованых (деформированных) заготовок. Деформация улучшает плотность и механические свойства: спечённое состояние имеет пористость до 15 %, тогда как кованый пруток достигает плотности 19,1–19,3 г/см. Именно деформированный пруток применяется в ответственных узлах, где требуется сочетание жаропрочности и стойкости к ионной бомбардировке.
| Параметр | Спечённый ВМ | Кованый ВМ | Единица | Условия |
|---|---|---|---|---|
| Плотность | 17,0–18,5 | 19,1–19,3 | г/см | 20 C |
| Предел прочности | 300–500 | 800–1100 | МПа | 20 C |
| Твёрдость по Виккерсу | 250–350 | 350–450 | HV | нагрузка 10 кгс |
| Модуль упругости | — | 400–410 | ГПа | растяжение |
| Теплопроводность | — | 163–173 | Вт/(мК) | 20 C |
| Температура рекристаллизации | 1100–1200 | 1200–1400 | C | отжиг 1 ч |
Вольфрамовый пруток ВМ обрабатывается только методами шлифования, электроэрозионной или алмазной резки — традиционная лезвийная обработка неприменима из-за хрупкости и абразивного износа инструмента. Сварка прутков ВМ выполняется в среде инертных газов с предварительным подогревом до 800–1000 C; без подогрева в зоне термического влияния образуются трещины. При эксплуатации выше 1400 C в вакууме или инертной атмосфере наблюдается рост зерна и снижение пластичности, поэтому детали из ВМ защищают от окисления при нагреве на воздухе выше 400 C.
Марка ВА содержит легирующие добавки (оксид алюминия или кремния), повышающие жаропрочность и сопротивление рекристаллизации. ВМ — технически чистый вольфрам без присадок, уступающий ВА по длительной прочности при температурах выше 1600 C, но превосходящий по электропроводности и чистоте распыляемой мишени.
Кованый и шлифованный пруток ВМ поставляется диаметром от 3 до 60 мм. Прутки меньшего диаметра (менее 3 мм) изготавливаются волочением и относятся к проволоке, а не к сортаменту прутков.
Интенсивное разупрочнение начинается выше 1200 C вследствие рекристаллизации. При 1600 C предел прочности кованого ВМ снижается до 150–200 МПа, а при 2000 C — до 60–80 МПа. Для работы в этом диапазоне применяют легированные марки ВА или ВТ.
Точение и фрезерование твердосплавным инструментом малоэффективны из-за высокой твёрдости и склонности к хрупкому разрушению. Рекомендуется алмазное шлифование, электроэрозионная обработка или резка абразивным кругом с интенсивным охлаждением.