


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


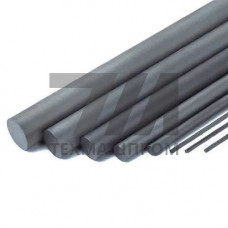
Пруток вольфрамовый ВНЖ-97.5 — металлопродукция из тяжёлого вольфрамового сплава системы W–Ni–Fe с массовой долей вольфрама около 97,5 %. Остаток распределяется между никелем и железом в соотношении, близком к 7:3, что обеспечивает плотность 18,5–18,7 г/см при сохранении технологической пластичности. Материал получают методом жидкофазного спекания шихты с последующей термомеханической обработкой, поэтому структура представляет собой равноосные зёрна вольфрама, связанные пластичной Ni–Fe-матрицей.
В отличие от чистого вольфрама, который остаётся хрупким до 400 C, сплав ВНЖ-97.5 сохраняет работоспособность при комнатной температуре и допускает механическую обработку резанием, сверление и шлифование. Прутки поставляются в виде круглого проката диаметром от 3 до 100 мм, реже — в виде квадрата и шестигранника; длина мерная или кратная, с припуском под финишную обработку.
| Параметр | Значение | Единица | Условия | Метод контроля |
|---|---|---|---|---|
| Плотность | 18,5–18,7 | г/см | 20 C | гидростатическое взвешивание |
| Предел прочности | 900–1100 | МПа | растяжение, 20 C | ГОСТ 1497 |
| Относительное удлинение | 5–12 | % | после отжига | ГОСТ 1497 |
| Твёрдость | 28–34 | HRC | после спекания | ГОСТ 9013 |
| Теплопроводность | 85–95 | Вт/(мК) | 20 C | стационарный метод |
| Коэффициент линейного расширения | 4,5–5,5 | 10/К | 20–400 C | дилатометрия |
Пруток ВНЖ-97.5 обрабатывается твёрдосплавным инструментом с износостойким покрытием TiAlN при скоростях резания 40–80 м/мин и подаче 0,05–0,15 мм/об. Сверление выполняется с обязательным охлаждением СОЖ на масляной основе; при глубине отверстия свыше 3 диаметров применяют ступенчатые свёрла и периодический вывод стружки. Шлифование ведут алмазными кругами зернистостью 80/63 на керамической связке.
Сварка плавлением не рекомендуется из-за склонности к образованию горячих трещин в матрице; соединение деталей выполняют пайкой припоями на основе меди или серебра в вакууме либо защитной атмосфере аргона. Отжиг для снятия внутренних напряжений проводят при 900–1000 C в водороде с последующим медленным охлаждением.
ВЧ — чистый вольфрам с температурой плавления 3422 C, хрупкий при нормальных условиях. ВНЖ-97.5 содержит никель-железную связку, что снижает хрупкость и позволяет обрабатывать пруток резанием без предварительного нагрева.
Стандартный сортамент охватывает диаметры от 3 до 100 мм. Прутки свыше 60 мм поставляются с припуском 2–3 мм под финишное шлифование, поскольку спекание крупных сечений сопровождается усадкой до 18 %.
Да. Плотность 18,5 г/см обеспечивает ослабление гамма-квантов с энергией 0,5–1,5 МэВ эффективнее свинца при меньшей толщине экрана, что критично в портативных дефектоскопах.
В сухих отапливаемых помещениях при влажности не выше 60 %. Контакт с кислотами и щелочами недопустим; при длительном хранении торцы консервируют ингибированной смазкой.