


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


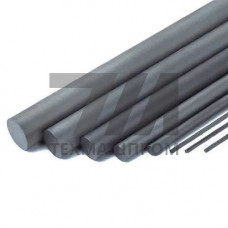
Пруток вольфрамовый W-Ce20 — это электродный материал на основе вольфрама с добавлением оксида церия (CeO) в количестве 1,8–2,2%. Легирование церием снижает работу выхода электронов, что обеспечивает стабильное горение дуги при низких токах и облегчает повторное зажигание. По классификации ISO 6848 материал соответствует маркировке WC20, по AWS A5.12 — EWCe-2. Прутки W-Ce20 применяются преимущественно в аргонодуговой сварке (TIG/GTAW) на постоянном токе прямой полярности (DCEN) для ответственных соединений из углеродистых, нержавеющих и жаропрочных сталей.
Добавка оксида церия формирует мелкодисперсную структуру, повышающую эрозионную стойкость торца электрода. По сравнению с чистым вольфрамом W-Ce20 демонстрирует на 15–20% более высокую плотность тока при той же температуре нагрева. Это позволяет использовать прутки меньшего диаметра для заданного сварочного тока, снижая тепловложение в зону шва. Рекомендуемый диапазон рабочих токов для прутка диаметром 3,2 мм составляет 150–250 А при сварке на постоянном токе.
Материал сохраняет работоспособность при температуре плавления вольфрама (3422 C) и не образует хрупких фаз при многократных термических циклах. Торец электрода W-Ce20 при сварке формирует стабильную полусферическую форму без растрескивания, что особенно важно при автоматизированной сварке с программным управлением, где требуется предсказуемая геометрия дуги на протяжении всей смены.
Прутки W-Ce20 поставляются в прямолинейном виде или в бухтах (для диаметров до 2,0 мм). Поверхность — шлифованная, класса чистоты Ra 1,6 мкм, без окалины и следов смазки. Допуск на диаметр — h8, что обеспечивает стабильную подачу в сварочную горелку с цанговым зажимом. Стандартная длина мерных прутков — 150, 175 и 300 мм; для автоматических сварочных головок возможна поставка отрезов длиной до 1000 мм.
| Диаметр, мм | Рабочий ток DCEN, А | Расход аргона, л/мин | Тип заточки | Применение |
|---|---|---|---|---|
| 1,0 | 15–40 | 4–6 | Игольчатая, 30 | Тонкостенные трубы, листовой металл 0,5–2 мм |
| 1,6 | 50–100 | 6–8 | Конусная, 45 | Несущие конструкции из нержавеющей стали |
| 2,4 | 120–180 | 8–12 | Конусная, 60 | Трубопроводы, котлы высокого давления |
| 3,2 | 200–300 | 12–16 | Конусная, 60 | Толстостенные корпуса, судостроение |
Прутки W-Ce20 востребованы в отраслях, где требуется стабильность дуги при импульсной сварке и минимальный износ электрода:
Для сварки алюминия и магниевых сплавов на переменном токе (AC) W-Ce20 применяется ограниченно — в этом режиме предпочтительны прутки W-Y2O3 (WL20) или W-La2O3 (WL15), которые обеспечивают лучшее формирование катодной пятна. При выборе диаметра прутка W-Ce20 следует учитывать, что плотность тока на торце не должна превышать 12 А/мм для диаметров до 3,0 мм и 8 А/мм для диаметров свыше 4,0 мм.
Прутки W-Ce20 сохраняют сварочные свойства при хранении в сухом отапливаемом помещении без ограничения срока годности. Оксид церия не гигроскопичен и не образует поверхностных плёнок, снижающих эмиссионную способность. Перед использованием торец электрода затачивается на алмазном круге с охлаждением; шероховатость заточенной поверхности — Ra 0,8 мкм. Направление рисок заточки — вдоль оси прутка, что стабилизирует положение катодного пятна.
W-Ce20 не содержит торий, что исключает радиоактивное загрязнение при заточке и сварке. По эмиссионным свойствам W-Ce20 близок к WT20, но уступает ему по ресурсу при токах свыше 300 А. Для большинства задач TIG-сварки на токах до 250 А W-Ce20 является безопасной альтернативой торированным электродам.
Технически возможно, но нецелесообразно: при AC-сварке алюминия W-Ce20 быстро теряет форму торца из-за катодного распыления. Для переменного тока рекомендуется применять прутки W-ZrO2 (WZ8) или чистый вольфрам W-Y2O3.
Оптимальный диаметр — 2,4 мм при токе 120–160 А (DCEN). Пруток 1,6 мм допустим при импульсном режиме с базовым током до 60 А, но потребует более частой перезаточки.
Да. Заточите торец на конус с углом 30–60 (в зависимости от диаметра и тока), оставив притупление 0,3–0,5 мм. Заточка должна быть концентричной, без сколов оксидной фазы.