


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


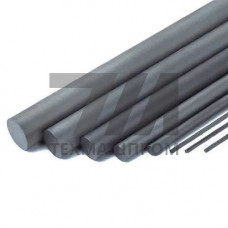
Пруток вольфрамовый W-Ni-Cu — это композиционный материал на основе вольфрама с никель-медной связкой, получаемый методом порошковой металлургии. В отличие от чистого вольфрама, сплав W-Ni-Cu не требует горячей механической обработки и отличается более высокой пластичностью при сохранении высокой плотности — 17,0–18,5 г/см в зависимости от содержания вольфрамовой фазы. Медь в составе связки обеспечивает немагнитные свойства материала, что принципиально отличает его от более распространенного сплава W-Ni-Fe.
Структура прутка W-Ni-Cu формируется при спекании вольфрамового порошка с жидкой фазой никель-медной эвтектики. Типичное содержание вольфрама — 90–97 %, остальное приходится на связку с соотношением Ni:Cu 4:1. Материал характеризуется равномерным распределением сферических зерен вольфрама в пластичной матрице, что обеспечивает сочетание высокой твердости и вязкости разрушения. Предел прочности при растяжении достигает 650–800 МПа, относительное удлинение — 5–15 % в зависимости от марки и режима термообработки.
Благодаря сочетанию высокой плотности и немагнитных свойств, прутки W-Ni-Cu востребованы в следующих областях:
Прутки W-Ni-Cu поставляются в спеченном или деформированном состоянии. Спеченные прутки диаметром до 50 мм могут подвергаться холодной ковке со степенью деформации до 20 % без промежуточного отжига. Механическая обработка выполняется твердосплавным инструментом; для чистового точения рекомендуется использовать резцы с геометрией, обеспечивающей отрицательный передний угол. При шлифовании применяются круги на алмазной связке с обильным охлаждением для предотвращения прижогов.
| Марка | Содержание W, % | Плотность, г/см | Предел прочности, МПа | Твердость, HV |
|---|---|---|---|---|
| W90-Ni-Cu | 90 | 17,0 | 650 | 280 |
| W93-Ni-Cu | 93 | 17,5 | 700 | 300 |
| W95-Ni-Cu | 95 | 18,0 | 750 | 320 |
| W97-Ni-Cu | 97 | 18,5 | 800 | 340 |
По сравнению с чистым вольфрамом, пруток W-Ni-Cu проще в механической обработке и менее склонен к растрескиванию при ударных нагрузках. От сплава W-Ni-Fe он отличается отсутствием ферромагнетизма, что критично для работы вблизи чувствительных магнитных датчиков и в установках магнитно-резонансной томографии. По сравнению со свинцовыми экранами, W-Ni-Cu обеспечивает более высокую эффективность ослабления гамма-излучения при меньших габаритах защитного элемента.
Основное отличие — отсутствие железа в связке, что делает сплав немагнитным. W-Ni-Cu применяется там, где требуется высокая плотность без магнитной восприимчивости: в медицинской технике, электронике и ядерной энергетике.
Стандартный сортамент включает диаметры от 5 до 80 мм в спеченном состоянии. Прутки большего сечения изготавливаются под заказ с допуском по диаметру h9–h11.
Сварка плавлением не рекомендуется из-за склонности к образованию пор в зоне шва. Соединение выполняется резьбовыми элементами, пайкой серебряными припоями или механическим креплением.
Прутки поставляются в состоянии после спекания с шероховатостью Ra 3,2 мкм или после шлифования с Ra 0,8 мкм. Для электродов электроэрозионных станков рекомендуется шлифованная поверхность.