


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


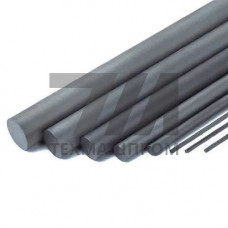
Пруток вольфрамовый WL-15 — это электродный материал на основе вольфрама с добавлением оксида лантана (LaO) в количестве 1,3–1,7%. Легирование оксидом лантана обеспечивает повышенную эмиссионную способность катода, что делает WL-15 оптимальным выбором для аргонодуговой сварки (TIG) на постоянном токе. По классификации ISO 6848 маркировка WL-15 соответствует зеленому цветовому коду торцевой окраски электрода.
В отличие от чистого вольфрамового прутка (WP), материал WL-15 характеризуется более низкой работой выхода электрона, что позволяет снизить температуру зажигания дуги и повысить стабильность ее горения. Это особенно важно при сварке ответственных конструкций из нержавеющих сталей, титановых сплавов и никелевых суперсплавов, где требуется минимальное термическое воздействие на основной металл.
Пруток вольфрамовый WL-15 производится методом порошковой металлургии с последующей ротационной ковкой и волочением. Структура материала — мелкозернистая, с равномерным распределением частиц оксида лантана по объему. Плотность сплава составляет 18,4–18,7 г/см, что близко к теоретической плотности чистого вольфрама.
Температура плавления WL-15 находится в диапазоне 3350–3400 C. Рекомендуемый рабочий ток для электродов диаметром 1,6–4,0 мм составляет 50–400 А при сварке на постоянном токе прямой полярности (DCEN). Материал сохраняет работоспособность при плотностях тока до 15 А/мм, что превышает аналогичный показатель для торированных электродов.
| Диаметр, мм | Рабочий ток (DCEN), А | Расход аргона, л/мин | Угол заточки, | Применение |
|---|---|---|---|---|
| 1,6 | 50–100 | 6–8 | 20–30 | Тонколистовая нержавеющая сталь |
| 2,4 | 100–200 | 8–12 | 30–45 | Трубопроводы, теплообменники |
| 3,2 | 200–300 | 12–16 | 45–60 | Толстостенные конструкции из титана |
Пруток вольфрамовый WL-15 занимает промежуточное положение между чисто вольфрамовыми электродами (WP) и торированными (WT-20). Основные преимущества материала:
Материал востребован в отраслях, где предъявляются повышенные требования к качеству сварного соединения и стабильности процесса. Типичные сферы использования:
Пруток вольфрамовый WL-15 поставляется в отрезках длиной 150–175 мм, диаметром от 1,0 до 6,3 мм. Допуск на диаметр составляет 0,05 мм, что обеспечивает надежную фиксацию в цанговом патроне горелки. Поверхность прутка — шлифованная, без окалины и следов смазки, что исключает загрязнение сварочной ванны.
Для достижения стабильного горения дуги и минимального износа электрода необходимо соблюдать следующие условия: заточка рабочей части должна выполняться вдоль оси прутка на алмазном круге зернистостью не менее 120 мкм; длина заточенного участка — 2–3 диаметра электрода; защитный газ — аргон чистотой не ниже 99,99% (сорт А). При сварке алюминия и его сплавов на переменном токе рекомендуется использовать электроды WL-20 с более высоким содержанием оксида лантана, однако WL-15 также демонстрирует приемлемые результаты при балансе тока 60–70%.
Основное отличие — содержание оксида лантана: 1,3–1,7% у WL-15 против 1,8–2,2% у WL-20. WL-20 обеспечивает более легкое зажигание дуги и лучше подходит для сварки на переменном токе, тогда как WL-15 оптимизирован для постоянного тока и обладает большей стойкостью к оплавлению кончика.
Технически возможно, но не оптимально. Для алюминиевых сплавов на переменном токе предпочтительнее WL-20 или циркониевые электроды WZ-8, которые обеспечивают лучшее катодное распыление оксидной пленки. WL-15 применяется на алюминии только при сварке тонких листов на постоянном токе обратной полярности.
При соблюдении режимов сварки (ток 100–150 А, расход аргона 8–10 л/мин) ресурс составляет 40–60 часов непрерывной работы до полного износа. Количество повторных заточк — до 15–20 раз при условии удаления только поврежденного слоя.
Да, рекомендуется хранить прутки в сухом отапливаемом помещении при относительной влажности не более 60%. Попадание влаги на поверхность электрода вызывает пористость сварного шва и нестабильность дуги. Оптимально использовать герметичную упаковку производителя.