Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


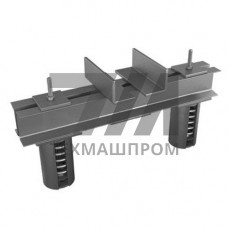
Пружинная приварная подвеска на опорной балке из стали 20 — это узел крепления трубопроводов, в котором несущая опорная балка выполнена из конструкционной углеродистой стали марки 20 и приваривается непосредственно к строительным конструкциям или металлокаркасу. Пружинный блок устанавливается на балку и обеспечивает вертикальные перемещения трубопровода при температурных деформациях, одновременно воспринимая и перераспределяя весовые и динамические нагрузки.
Сталь 20 (ГОСТ 1050) содержит 0,17–0,24 % углерода, предел текучести — не менее 245 МПа, временное сопротивление — 410–530 МПа. Такие характеристики обеспечивают достаточную прочность сварного соединения балки с закладными элементами при рабочей температуре от –40 C до +200 C. Для приварки применяют электроды Э42А или Э46 по ГОСТ 9467, сварной шов рассчитывают на восприятие вертикальной нагрузки и изгибающего момента от пружинного блока.
Опорная балка из стали 20 обычно выполняется из швеллера или двутавра с толщиной стенки 5–12 мм. Пружинный блок фиксируется на балке через опорные площадки, приваренные к полкам. Ход пружины составляет 30–200 мм в зависимости от типоразмера. Узел работает в условиях знакопеременных нагрузок, поэтому сварные швы проходят визуально-измерительный контроль и, при необходимости, ультразвуковую дефектоскопию по ГОСТ 3242.
Основные технические параметры узла:
| Типоразмер | Нагрузка, кН | Ход пружины, мм | Высота узла, мм | Масса, кг |
|---|---|---|---|---|
| ППБ-1 | 0,5–2,0 | 30 | 180 | 4,2 |
| ППБ-2 | 2,0–6,0 | 60 | 240 | 7,8 |
| ППБ-3 | 6,0–12,0 | 100 | 310 | 13,5 |
| ППБ-4 | 12,0–18,0 | 150 | 380 | 21,0 |
| ППБ-5 | 18,0–25,0 | 200 | 450 | 32,4 |
Узлы с приварной опорной балкой из стали 20 востребованы в системах, где требуется жёсткое закрепление к несущим конструкциям без применения болтовых соединений:
Приварка опорной балки к закладным деталям выполняется по ГОСТ 5264. Перед сваркой кромки зачищают до металлического блеска. После монтажа пружинный блок регулируют на проектную нагрузку с помощью стяжных болтов. В процессе эксплуатации контролируют остаточную деформацию пружин и состояние сварных швов не реже одного раза в год. При температуре выше +200 C сталь 20 теряет длительную прочность, поэтому узел не применяется для трубопроводов перегретого пара высокого давления.
Да, замена допускается при расчёте сварного соединения на повышенные нагрузки. Сталь 09Г2С имеет предел текучести 325 МПа, что увеличивает несущую способность узла, но требует корректировки технологии сварки и применяемых электродов.
Стандартные типоразмеры обеспечивают ход от 30 до 200 мм. Для перемещений свыше 200 мм применяют двухпружинные или катковые опоры, поскольку однопружинный блок с балкой из стали 20 не обеспечивает требуемую характеристику жёсткости.
При толщине стенки балки до 12 мм и температуре эксплуатации до +200 C термообработка не требуется. При сварке элементов толщиной более 36 мм или работе в условиях низких температур рекомендуется местный отпуск шва.
Проводят визуально-измерительный контроль всех швов, ультразвуковую дефектоскопию по ГОСТ 3242 для ответственных узлов и испытание на статическую нагрузку, превышающую проектную на 25 %.