


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


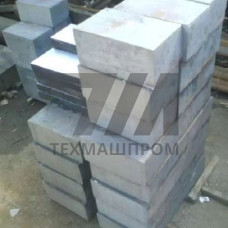

Прямоугольная поковка из конструкционной стали 50ХНМ — горячедеформированный полуфабрикат, получаемый ковкой или штамповкой слитка либо проката марки 50ХНМ (аналог 40ХН2МА по ряду параметров легирования). Сталь 50ХНМ — конструкционная улучшаемая хромоникельмолибденовая сталь, содержащая 0,46–0,54 % углерода, 0,5–0,8 % хрома, 1,3–1,7 % никеля и 0,2–0,3 % молибдена. Такое сочетание обеспечивает сквозную прокаливаемость в сечениях до 80–100 мм и высокий комплекс механических свойств после закалки с отпуском.
Прямоугольное сечение поковки задаётся штампом или бойками, что позволяет получать заготовки с припуском 8–20 мм на сторону под последующую механическую обработку. Ковка ведётся при 1150–850 C с регламентированным уковом не менее 3–4 для устранения ликвационной неоднородности и проработки осевой зоны. После деформации заготовка охлаждается в термостатах или печах замедленного охлаждения для предотвращения флокенов — водородной хрупкости, характерной для никельсодержащих конструкционных сталей.
Легирование молибденом повышает температуру отпуска и сопротивление отпускной хрупкости второго рода, никель увеличивает вязкость разрушения при отрицательных температурах. После улучшения (закалка 850–870 C в масле, высокий отпуск 560–620 C) достигаются следующие показатели:
| Параметр | Значение | Сечение, мм | Условие испытания | Стандарт |
|---|---|---|---|---|
| Предел прочности в | 980 МПа | до 80 | улучшение | ГОСТ 8479 |
| Предел текучести т | 835 МПа | до 80 | улучшение | ГОСТ 8479 |
| Относительное удлинение 5 | 12 % | до 80 | растяжение | ГОСТ 1497 |
| Ударная вязкость KCU | 59 Дж/см | до 80 | +20 C | ГОСТ 9454 |
| Твёрдость после улучшения | 269–321 HB | до 100 | по Бринеллю | ГОСТ 9012 |
| Критический диаметр прокаливаемости | 60–80 мм | — | закалка в масле | ГОСТ 5657 |
Прямоугольные поковки из 50ХНМ поставляются в термически обработанном состоянии с нормированными механическими свойствами либо без термообработки — по согласованию. Основные операции:
Прямоугольная поковка 50ХНМ применяется для изготовления высоконагруженных деталей, работающих при знакопеременных и ударных нагрузках:
Типовые сечения — от 100 100 мм до 600 800 мм, длина — до 4000 мм. Припуски на механическую обработку назначаются по ГОСТ 7829 в зависимости от массы и конфигурации.
Да, УЗК выполняется по ГОСТ 24507 или ASTM A388. Категория годности — 1–3 в зависимости от ответственности детали. Фиксируются дефекты эквивалентной площадью от 3 мм.
Стандартно — улучшение: закалка в масле с 850–870 C и высокий отпуск при 560–620 C. Твёрдость после обработки — 269–321 HB. Возможна поставка без термообработки по согласованию.
Сварка ограничена из-за повышенного углеродного эквивалента (0,75). Требуется подогрев 200–300 C, аустенитные электроды и последующая термообработка. Для ответственных сварных конструкций марка не рекомендуется.