


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


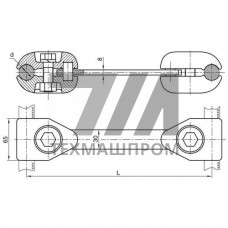
Распорки дистанционные типа РГ представляют собой жёсткие элементы, предназначенные для фиксации взаимного положения двух параллельных плоскостей в строительных конструкциях, опалубочных системах и трубопроводных узлах. Исполнение РГ-1-400 — типоразмер с номинальной длиной 400 мм, входящий в линейку изделий серии РГ, выпускаемых по рабочим чертежам и стандартам изготовителя. Изделие не является арматурной распоркой и не относится к классу фиксаторов защитного слоя бетона.
Распорка РГ-1-400 выполняется в виде стержневого элемента с двумя опорными площадками или фланцами по концам. Материал изготовления — конструкционная углеродистая сталь марок Ст3сп, 20 или 09Г2С; для условий повышенной коррозионной активности применяется горячее цинкование либо порошковая окраска. Номинальная длина 400 мм обеспечивает проектный зазор между щитами опалубки, стенками канала или опорными поверхностями. Диаметр стержня и толщина опорных площадок определяются несущей способностью узла и указываются в спецификации изготовителя.
Типовая геометрия РГ-1-400 предполагает прямолинейную ось без регулировочных элементов. В отличие от телескопических распорок, изделие не имеет резьбовых пар и работает как жёсткая связь на сжатие. Это определяет его применение в узлах, где требуется стабильный размерный зазор без последующей юстировки.
| Параметр | Значение | Допуск | Единица | Примечание |
|---|---|---|---|---|
| Номинальная длина | 400 | 2,0 | мм | по оси распорки |
| Диаметр стержня | 12 | 0,3 | мм | для базового исполнения |
| Материал | Ст3сп | — | — | ГОСТ 380 |
| Покрытие | цинк | — | мкм | 60–80 при горячем цинковании |
| Рабочая температура | –40…+80 | — | C | без потери несущей способности |
| Разрушающая нагрузка | не менее 25 | — | кН | на сжатие |
Распорки РГ-1-400 востребованы в узлах, где необходимо выдержать фиксированное расстояние между элементами при монтаже и эксплуатации:
Установка РГ-1-400 выполняется без применения специального инструмента: опорные площадки совмещаются с ответными поверхностями и фиксируются сваркой, болтовым соединением или закладкой в бетон. При сварном монтаже применяются электроды типа Э42 или Э46 по ГОСТ 9467. Контроль положения осуществляется геодезическими методами — нивелированием или линейными промерами.
В условиях знакопеременных нагрузок распорка работает преимущественно на сжатие; при возможном растяжении требуется дополнительная проверка узла крепления. Для агрессивных сред (хлоридсодержащие атмосферы, промышленные выбросы) рекомендуется исполнение с горячим цинкованием или из коррозионностойкой стали 12Х18Н10Т.
РГ-1-400 — жёсткая дистанционная связь, работающая на сжатие и задающая фиксированный зазор между конструкциями. Арматурные фиксаторы обеспечивают защитный слой бетона вокруг стержня и не несут функции дистанцирования плоскостей.
Да, по согласованию с изготовителем возможно исполнение из стали 12Х18Н10Т или 08Х18Н10. Это актуально для пищевых производств, химических цехов и объектов с повышенной влажностью.
Базовое исполнение со стержнем диаметром 12 мм из Ст3сп выдерживает не менее 25 кН на сжатие. Точное значение зависит от диаметра стержня, марки стали и условий закрепления концов.
Длина 400 мм проверяется штангенциркулем или шаблоном; допуск 2,0 мм. Дополнительно контролируется прямолинейность оси и качество покрытия.