


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


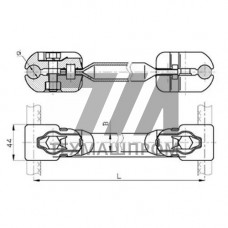
Распорки дистанционные РГУ-3-500 — инвентарные монтажные элементы, предназначенные для фиксации проектного зазора между кромками труб при сборке стыков под сварку. Изделие относится к группе регулируемых устройств с винтовым разжимом и применяется при монтаже магистральных, технологических и промысловых трубопроводов диаметром от 426 до 1420 мм. Типоразмер «500» определяет номинальный диапазон регулирования — от 400 до 600 мм, что соответствует межкромочному зазору при сварке труб с толщиной стенки 8–25 мм.
Основу конструкции образует несущая штанга с резьбовым хвостовиком и двумя опорными башмаками, оснащёнными сменными накладками. Вращение регулировочной гайки обеспечивает плавное изменение вылета без ударных нагрузок на кромку. Материал силовых элементов — конструкционная сталь 20 или 09Г2С; башмаки выполняют из стали 45 с последующей закалкой рабочих поверхностей до 40–45 HRC. Антикоррозионное покрытие — горячее цинкование толщиной 60–80 мкм либо грунт-эмаль по ГОСТ 9.402.
| Параметр | Значение | Единица | Допуск | Условие контроля |
|---|---|---|---|---|
| Диапазон регулирования | 400–600 | мм | 2 | при 20 C |
| Усилие разжима | до 12 | кН | — | статическая нагрузка |
| Масса изделия | 4,8 | кг | 0,3 | без накладок |
| Рабочая температура | –40…+80 | C | — | окружающая среда |
| Твёрдость башмаков | 40–45 | HRC | 2 | после закалки |
Изделие востребовано на объектах трубопроводного строительства: при сборке секций в нитку на трубосварочных базах, при монтаже узлов запорной арматуры, при врезке катушек и гнутых отводов. В нефтегазовой отрасли распорки применяют на промысловых трубопроводах систем сбора и транспорта продукции скважин, в системах поддержания пластового давления, на технологических обвязках установок подготовки нефти. В энергетике — при монтаже трубопроводов тепловых сетей, паропроводов и питательных линий котельных агрегатов. В строительстве — при сборке водоводов, пульпопроводов и систем водоотведения.
Совместимость с методами сварки: ручная дуговая покрытыми электродами, автоматическая под флюсом, орбитальная TIG, импульсная MIG/MAG. При сварке корневого шва распорку устанавливают с шагом 1,5–2,5 м по периметру стыка; количество точек фиксации определяется диаметром трубы и жёсткостью кромок.
Не допускается применение РГУ-3-500 при отрицательных температурах ниже –40 C без предварительного подогрева резьбового соединения, а также на кромках с деформацией более 3 мм. Изделие не является грузозахватным приспособлением и не предназначено для восприятия изгибающих моментов от веса трубы. После завершения сварки распорку извлекают до начала ультразвукового контроля стыка.
Номинальный диапазон регулирования — 400–600 мм, что охватывает трубы диаметром 426, 530 и 630 мм. Для диаметра 720 мм применяют исполнение с радиусными накладками увеличенного вылета.
Статическое усилие разжима достигает 12 кН, что достаточно для устранения упругого схождения кромок труб с толщиной стенки до 25 мм без остаточной деформации.
Да, при комплектации медными или алюминиевыми накладками, исключающими науглероживание и контактную коррозию поверхности кромок марок 08Х18Н10 и 12Х18Н10Т.
Рекомендуемый шаг — 1,5–2,5 м. Для труб малого диаметра в пределах диапазона достаточно двух точек, для диаметра 630 мм и выше — не менее трёх.