


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


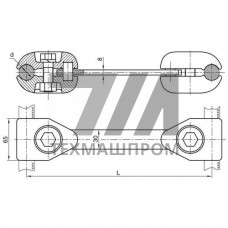
Распорки РГ-3-650 — это металлические элементы крепления, предназначенные для фиксации опалубочных щитов при бетонировании монолитных конструкций. Изделие представляет собой стержень с резьбовыми участками и опорными элементами, обеспечивающий проектное расстояние между щитами опалубки. Типоразмер 650 указывает на рабочую длину распорки — 650 мм, что соответствует толщине бетонируемой стены или плиты в диапазоне 600–650 мм с учётом монтажных зазоров.
Конструктивно распорка РГ-3-650 выполняется из круглой стали диаметром 12–16 мм с нарезанной метрической резьбой М12 или М14 на концах. На резьбовые участки навинчиваются гайки и шайбы, обеспечивающие затяжку щитов опалубки. Усилие натяжения контролируется динамометрическим ключом и составляет 40–60 Нм в зависимости от класса стали и условий эксплуатации.
| Параметр | Значение | Допуск | Единица | Примечание |
|---|---|---|---|---|
| Рабочая длина | 650 | 2 | мм | между опорными поверхностями |
| Диаметр стержня | 14 | 0,3 | мм | сталь В Ст3сп |
| Резьба | М14 | 6g | — | метрическая, правая |
| Предел текучести | 245 | — | МПа | не менее |
| Разрушающая нагрузка | 38 | — | кН | на растяжение |
| Масса | 0,85 | 5 % | кг | без гаек |
Распорки РГ-3-650 изготавливаются из конструкционной углеродистой стали марок Ст3сп, 20 или 35. Для эксплуатации в условиях повышенной влажности и агрессивных сред применяется горячее цинкование с толщиной покрытия 40–60 мкм либо гальваническое цинкование 12–18 мкм. В отдельных исполнениях используется нержавеющая сталь AISI 304 для объектов с повышенными требованиями к коррозионной стойкости.
Распорки РГ-3-650 применяются в монолитном домостроении при возведении стен подвалов, лифтовых шахт, фундаментных плит и стеновых конструкций толщиной 600–650 мм. В промышленном строительстве используются при бетонировании резервуаров, ёмкостей водоподготовки, фундаментов под технологическое оборудование. В транспортной инфраструктуре — при устройстве подпорных стен, тоннельных обделок и мостовых опор.
Установка распорок РГ-3-650 производится одновременно с монтажом опалубочных щитов. Стержень пропускается через отверстия в щитах, после чего с обеих сторон устанавливаются шайбы и гайки. Затяжка выполняется равномерно с двух сторон для исключения перекоса. После набора бетоном распалубочной прочности гайки откручиваются, распорка извлекается. При использовании распорок с пластиковыми конусами допускается оставление стержня в теле бетона с последующей герметизацией отверстий.
Контроль усилия затяжки осуществляется динамометрическим ключом. Повторное использование распорок допускается при отсутствии деформаций резьбы и снижения диаметра стержня более чем на 0,5 мм. Перед повторным применением резьбовые участки очищаются от бетонных остатков и смазываются консистентной смазкой.
Распорка рассчитана на бетонирование конструкций толщиной 600–650 мм. Точное значение зависит от толщины опалубочных щитов и монтажных зазоров.
Стандартное исполнение — сталь Ст3сп или сталь 20. Для агрессивных сред применяется нержавеющая сталь AISI 304 или горячее цинкование с толщиной покрытия 40–60 мкм.
Рекомендуемое усилие затяжки составляет 40–60 Нм. Превышение момента может привести к срыву резьбы или пластической деформации стержня.
Да, при условии отсутствия повреждений резьбы и остаточной деформации стержня. Перед повторным монтажом резьба очищается и смазывается.