


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


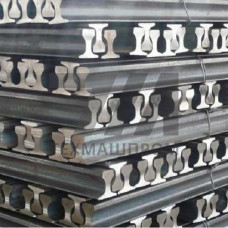
Рельсы стальные DIN 536 — это специализированный профиль проката, предназначенный для устройства крановых путей мостовых, козловых и консольных кранов, а также для оснащения подкрановых балок в цехах металлургической, машиностроительной и судостроительной отраслей. В отличие от железнодорожных рельсов, профиль DIN 536 имеет широкую подошву и увеличенную высоту шейки, что обеспечивает повышенную устойчивость к опрокидывающим моментам при боковых нагрузках от ходовых колёс грузоподъёмного оборудования.
Норматив DIN 536 регламентирует два исполнения профиля: A — с плоской подошвой для крепления на стальных балках, и F — с фланцевой подошвой для укладки на бетонные основания. Геометрия головки рассчитана на контакт с цилиндрическими и коническими колёсами крановых тележек, а радиусы сопряжения элементов профиля минимизируют концентрацию напряжений в зоне перехода головки в шейку.
Стандарт DIN 536 охватывает крановые рельсы от лёгкой серии A45 до тяжёлой A150, где числовой индекс соответствует массе одного погонного метра в килограммах. Наиболее востребованные типоразмеры для средних и тяжёлых режимов работы кранов — A65, A75, A100 и A120. Профили A45 и A55 применяются на подкрановых путях с лёгким режимом нагружения — тельферы, тали, консольные краны малой грузоподъёмности.
| Типоразмер | Масса, кг/м | Высота, мм | Ширина подошвы, мм | Ширина головки, мм |
|---|---|---|---|---|
| A45 | 44,6 | 90 | 90 | 38 |
| A65 | 64,2 | 110 | 110 | 46 |
| A75 | 74,3 | 120 | 120 | 50 |
| A100 | 100,0 | 140 | 140 | 60 |
| A120 | 120,0 | 150 | 150 | 65 |
Крановые рельсы DIN 536 изготавливаются из углеродистой стали марок 70 и 75 с содержанием углерода 0,62–0,80%. Термическая обработка — объёмная закалка с отпуском — обеспечивает твёрдость поверхности катания в диапазоне 280–350 HB. Предел текучести материала составляет не менее 420 МПа, временное сопротивление разрыву — 880–1030 МПа. Относительное удлинение после разрыва — не менее 8%, что гарантирует способность профиля воспринимать ударные нагрузки при переезде через стыки и зоны сопряжения с тупиковыми упорами.
Химический состав контролируется по содержанию серы и фосфора — суммарно не более 0,05%, что исключает красноломкость и хладноломкость при эксплуатации в интервале температур от –40 C до +60 C. Для крановых путей, работающих на открытых площадках в условиях низких температур, рекомендуется дополнительный входной контроль ударной вязкости на образцах с V-образным надрезом при –20 C.
Профиль DIN 536 применяется при монтаже подкрановых путей в литейных и кузнечно-прессовых цехах, на участках сборки крупногабаритных металлоконструкций, в портовых перегрузочных комплексах и на складах готовой продукции. Рельсы A75 и A100 устанавливаются на подкрановых балках двутаврового сечения при грузоподъёмности кранов 20–50 т, типоразмеры A120 и A150 — для кранов тяжёлого режима работы (8К, 9К по классификации ИСО 4301/1) грузоподъёмностью свыше 80 т.
Крепление рельсов к подкрановой балке выполняется с помощью прижимных лапок, крюковых болтов или сваркой по непрерывному контуру с шагом 400–600 мм. Для профилей исполнения F предусмотрена укладка на бетонную подушку с анкерными болтами и регулировочными прокладками, обеспечивающими точную выверку геометрии пути в плане и по высоте. Допуск на отклонение ширины колеи — 5 мм, на взаимное смещение стыков соседних рельсов — не более 2 мм.
Стыки крановых рельсов DIN 536 выполняются с зазором 2–4 мм, компенсирующим температурное расширение. Для соединения применяются двухголовые накладки с высокопрочными болтами класса 10.9. В зоне стыка рекомендуется выполнять местную закалку головки токами высокой частоты для выравнивания твёрдости по длине пути и предотвращения образования седловин в местах остановки крана.
Сварные стыки выполняются электродуговой сваркой с предварительным подогревом до 250–300 C и последующей нормализацией зоны шва. После сварки обязательна механическая обработка головки заподлицо с основным профилем — отклонение не более 0,3 мм на длине 300 мм. Качество сварного шва контролируется ультразвуковой дефектоскопией по всей длине соединения.
Крановый профиль имеет более широкую подошву и увеличенную высоту шейки, что обеспечивает устойчивость к боковым нагрузкам от ходовых колёс. Железнодорожные рельсы оптимизированы под вертикальную нагрузку от подвижного состава и не обеспечивают требуемой жёсткости при опрокидывающих моментах крановых тележек.
Для кранов грузоподъёмностью 20–50 т с режимом работы до 6К включительно применяется профиль A75. При тяжёлом режиме работы (7К–8К) и интенсивной эксплуатации рекомендуется A100 с усиленным креплением к подкрановой балке.
Да, сварка допускается при условии предварительного подогрева до 250–300 C, применения низководородных электродов и последующей нормализации зоны термического влияния. После сварки обязателен ультразвуковой контроль и механическая обработка головки.
После объёмной закалки с отпуском твёрдость поверхности катания составляет 280–350 HB. Для повышения износостойкости на участках интенсивного торможения может применяться дополнительная поверхностная закалка ТВЧ до 400–450 HB.