


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


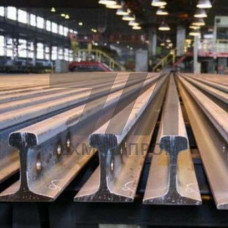
Рельсы стальные ОР50 — вид остряковых рельсов, применяемых в стрелочных переводах железнодорожных путей. Профиль ОР50 разработан для сопряжения с рельсами типа Р50 и используется при изготовлении остряков, рамных рельсов и усовиков. Геометрия профиля обеспечивает плавное восприятие колесной нагрузки при переводе подвижного состава с рамного рельса на остряк, что критично для ресурса всей стрелочной горловины.
Остряковый рельс ОР50 отличается от стандартного рельса Р50 формой головки и подошвы. Высота профиля составляет 90 мм, ширина подошвы — 110 мм. Головка имеет асимметричное очертание, обеспечивающее необходимую высоту остряка в зоне его отвода. Подошва выполнена с уширением для устойчивости при боковых нагрузках. Масса погонного метра — 34,5 кг.
Ключевая особенность профиля ОР50 — возможность обработки остряка по высоте и ширине на участке от корня до острия. Это позволяет сформировать клиновидную рабочую грань, которая воспринимает ударные нагрузки от гребней колес при движении по отклонению. Термоупрочнение остряков выполняется объемной закалкой или поверхностной закалкой с индукционного нагрева.
Для производства рельсов ОР50 применяются стали марок М74, М75 и М76 по ГОСТ 24182. Химический состав регламентирован по содержанию углерода (0,71–0,82%), марганца (0,75–1,05%) и кремния (0,18–0,40%). Для повышения контактно-усталостной прочности в сталь вводят микролегирующие добавки ванадия и хрома.
Механические характеристики рельсов ОР50 после термообработки:
Рельсы ОР50 производятся методом горячей прокатки из непрерывнолитой заготовки. После прокатки выполняется правка на роликоправильных машинах, затем — ультразвуковой контроль внутренних дефектов и магнитопорошковый контроль поверхности. Допуски на геометрические размеры регламентированы ГОСТ 24182: отклонение по высоте профиля не превышает 0,5 мм, по ширине подошвы — 1,0 мм.
Кривизна рельсов в горизонтальной и вертикальной плоскостях не должна превышать 0,5 мм на 1 м длины. Скручивание профиля относительно продольной оси — не более 0,4 мм на всей длине. Контроль твердости выполняется на каждом термоупрочненном рельсе выборочно — не менее 10% от партии.
Рельсы ОР50 используются при строительстве и ремонте стрелочных переводов на путях общего пользования, подъездных путях промышленных предприятий и станционных путях. Из профиля ОР50 изготавливаются:
Остряки из ОР50 применяются в стрелочных переводах с железобетонными и деревянными брусьями, с раздельным и нераздельным типами скреплений. Длина остряков варьируется от 6,25 до 12,5 м в зависимости от марки перевода и радиуса кривой. Для стрелочных переводов на скоростных участках применяются остряки с пониженной высотой в корневой части, что снижает динамическое воздействие при прохождении колес.
Ресурс остряков из ОР50 определяется интенсивностью пропущенного тоннажа и осевыми нагрузками. При пропуске до 50 млн т брутто на путях 1–2 класса остряки сохраняют работоспособность без наплавочного ремонта. Основные виды износа — вертикальный износ головки в зоне отвода, боковой износ рабочей грани и выкрашивание металла у острия.
Для продления срока службы применяется наплавка изношенных остряков порошковой проволокой с последующей механической обработкой. Восстановление профиля допускается при вертикальном износе не более 6 мм и боковом износе не более 8 мм. После наплавки выполняется закалка поверхности токами высокой частоты до твердости 341–388 HB.
| Параметр | Значение для ОР50 | Значение для Р50 | Метод контроля | Нормативный документ |
|---|---|---|---|---|
| Высота профиля, мм | 90 | 152 | Шаблон, штангенциркуль | ГОСТ 24182 |
| Ширина подошвы, мм | 110 | 132 | Шаблон | ГОСТ 24182 |
| Масса 1 м, кг | 34,5 | 51,6 | Взвешивание | ГОСТ 24182 |
| Твердость после закалки, HB | 341–401 | 341–401 | Твердомер | ГОСТ 9013 |
Крепление остряков из ОР50 к рамным рельсам выполняется через корневое устройство с вкладышами и накладками. В зоне отвода остряка устанавливаются упорные болты, воспринимающие горизонтальные усилия от колес. Для обеспечения плотного прилегания остряка к рамному рельсу применяются регулировочные прокладки толщиной 1–10 мм.
При укладке стрелочных переводов с остряками ОР50 необходимо обеспечить зазор между остряком и рамным рельсом не более 1 мм на всей длине прижатия. Вертикальный износ остряка в зоне острия не должен превышать 2 мм, иначе требуется замена или наплавка. Контроль состояния остряков выполняется при каждом осмотре стрелочных переводов — не реже одного раза в месяц на путях общего пользования.
ОР50 — остряковый рельс пониженной высоты (90 мм против 152 мм у Р50), предназначенный для изготовления остряков стрелочных переводов. Профиль головки и подошвы адаптирован для обработки остряка по высоте и формирования клиновидной рабочей грани.
Применяются марки стали М74, М75 и М76 по ГОСТ 24182 с содержанием углерода 0,71–0,82%. Для повышения прочностных характеристик сталь микролегируется ванадием и хромом.
Отклонение по высоте профиля — не более 0,5 мм, по ширине подошвы — 1,0 мм. Кривизна в вертикальной и горизонтальной плоскостях — не более 0,5 мм на 1 м длины.
При пропуске до 50 млн т брутто на путях 1–2 класса остряки работают без наплавочного ремонта. Восстановление наплавкой допускается при вертикальном износе до 6 мм и боковом — до 8 мм.