


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


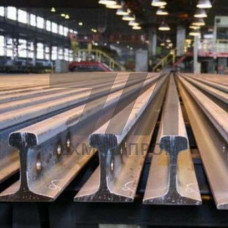
Рельсы стальные ОР65 — это железнодорожные рельсы широкой колеи с массой погонного метра 64,88 кг, изготовленные по ГОСТ Р 51045 или ГОСТ 51685. Буквенное обозначение «ОР» указывает на объёмно-закалённую поверхность, цифра 65 — номинальную массу 1 м рельса. Профиль соответствует типу Р65 и применяется на магистральных участках с высокой грузонапряжённостью. В отличие от незакалённых аналогов, рельсы ОР65 проходят дифференцированную закалку головки, что обеспечивает твёрдость поверхности 341–388 HB и повышенную износостойкость при интенсивном движении.
Профиль рельса ОР65 имеет высоту 180 мм, ширину головки 75 мм, ширину подошвы 150 мм и толщину шейки 18 мм. Радиусы перехода головки к шейке и подошвы к шейке рассчитаны на снижение концентрации напряжений при динамических нагрузках. Объёмная закалка выполняется с нагревом ТВЧ и последующим дифференцированным охлаждением, что формирует сорбито-трооститную структуру в головке и сохраняет вязкость шейки и подошвы. Остаточные напряжения контролируются по ГОСТ 51685.
| Параметр | Значение | Единица | Метод контроля | Норматив |
|---|---|---|---|---|
| Масса 1 м | 64,88 | кг | Взвешивание | ГОСТ 51685 |
| Твёрдость головки | 341–388 | HB | Бринелль | ГОСТ 51685 |
| Предел прочности | 1180 | МПа | Растяжение | ГОСТ 1497 |
| Относительное удлинение | 8 | % | Растяжение | ГОСТ 1497 |
| Ударная вязкость | 25 | Дж/см | Шарпи | ГОСТ 9454 |
| Длина рельса | 12,5–25 | м | Измерение | ГОСТ 51685 |
Рельсы ОР65 изготавливаются из углеродистой стали марок К76Ф, Э76Ф, Э78ХСФ по ГОСТ 51685. Для производства применяется конвертерная или электросталеплавильная технология с внепечной обработкой и вакуумированием. Химический состав регламентирует содержание углерода 0,71–0,82 %, марганца 0,75–1,15 %, кремния 0,25–0,60 %. Легирование хромом и ванадием в марке Э78ХСФ повышает прокаливаемость и сопротивление контактно-усталостному разрушению.
Рельсы ОР65 укладываются в главные пути магистральных железных дорог с грузонапряжённостью свыше 80 млн т брутто/км в год, на участках со скоростями движения до 160 км/ч. Применяются в стрелочных переводах, на мостовых переходах и в тоннелях метрополитенов. Используются в системах верхнего строения пути с железобетонными шпалами и скреплениями КБ-65, а также на промышленном транспорте горно-обогатительных комбинатов и металлургических предприятий.
Объёмно-закалённая головка рельсов ОР65 обеспечивает ресурс до 700 млн т брутто пропущенного груза при осевых нагрузках 23,5–25 тс. Контактно-усталостные дефекты (выкрашивание, шелушение) возникают преимущественно на участках с радиусами кривых менее 400 м. Периодичность шлифовки рельсов — по мере наработки 100–150 млн т брутто. Сварка выполняется алюминотермитным или электроконтактным способом с последующей нормализацией сварного стыка.
Рельсы ОР65 имеют объёмно-закалённую головку с твёрдостью 341–388 HB, тогда как незакалённые Р65 — 255–300 HB. Это повышает износостойкость и сопротивление контактно-усталостным дефектам.
Используются стали К76Ф, Э76Ф, Э78ХСФ по ГОСТ 51685. Марка Э78ХСФ содержит хром и ванадий для повышения прокаливаемости.
При осевых нагрузках 23,5–25 тс ресурс достигает 700 млн т брутто. В кривых малого радиуса ресурс снижается из-за бокового износа.
Применяется алюминотермитная или электроконтактная сварка. После сварки стык нормализуют для восстановления структуры и твёрдости.