


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


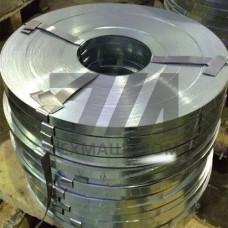
Рессорно-пружинная лента 60С2 — холоднокатаная полоса из кремнистой конструкционной стали, поставляемая в термообработанном или нагартованном состоянии. Марка 60С2 по ГОСТ 14959 содержит 0,56–0,64 % углерода и 1,4–1,8 % кремния; кремний повышает предел упругости и сопротивление релаксации напряжений, поэтому лента сохраняет усилие в нагруженном состоянии длительное время. Продукция выпускается толщиной 0,1–4,0 мм и шириной до 300 мм с нормированной разнотолщинностью и серповидностью, что критично для штамповки и навивки без правки.
Лента поставляется в трёх основных состояниях: мягкая (отожжённая) для последующей формовки и закалки у потребителя, нагартованная (Н) для изделий без термообработки и термообработанная (закалка + средний отпуск) с готовым комплексом упругих свойств. Твёрдость и прочность нормируются в зависимости от состояния поставки.
| Состояние поставки | Толщина, мм | в, МПа | Твёрдость HRC | Относительное удлинение, % |
|---|---|---|---|---|
| Отожжённая | 0,5–2,0 | 750 | 22 | 12 |
| Нагартованная | 0,3–1,5 | 1200–1600 | 38–46 | 3–6 |
| Закалка + отпуск 420 C | 0,5–3,0 | 1600–1900 | 44–50 | 4–8 |
| Закалка + отпуск 480 C | 0,5–3,0 | 1400–1700 | 40–46 | 6–10 |
Закалка выполняется с 870–890 C в масле; отпуск выбирают по требуемому соотношению прочности и пластичности. Для пружин, работающих при циклическом нагружении, оптимален отпуск 420–460 C: он обеспечивает предел выносливости на базе 10 циклов не ниже 500 МПа при симметричном изгибе. При нагреве выше 500 C начинается интенсивное снижение упругих характеристик, поэтому рабочие температуры изделий из ленты 60С2 ограничивают диапазоном –60…+250 C.
Лента хорошо штампуется в штампах последовательного действия, навивается на оправках и формуется на кромкогибочных автоматах. Для получения точного радиуса гибки в нагартованном состоянии применяют подогрев зоны деформации или предварительное отжигание участка. Кромка ленты может поставляться обрезной или необрезной; для высокоточных пружин заказывают ленту с нормированной серповидностью не более 3 мм на 1 м длины.
Сталь 60С2 склонна к обезуглероживанию при нагреве под закалку, поэтому нагрев ведут в защитной атмосфере или соляных ваннах. Лента толщиной менее 0,3 мм требует особого контроля плоскостности после термообработки. Сварка изделий из ленты 60С2 не рекомендуется из-за образования хрупких закалочных структур в зоне термического влияния; соединение выполняют механическим способом — заклёпками, замками или винтовыми зажимами.
Длительная эксплуатация допускается до +250 C. При превышении этой температуры начинается необратимая релаксация напряжений и потеря упругих свойств.
Да, для пружин с умеренными нагрузками и небольшим числом циклов. Нагартованная лента 60С2 имеет в 1200–1600 МПа, но уступает термообработанной по сопротивлению релаксации.
Кремний в составе 60С2 повышает предел упругости и устойчивость к релаксации, тогда как 65Г с марганцем лучше сваривается и дешевле, но уступает по циклической долговечности.
Нагрев до 870–890 C, охлаждение в масле, затем отпуск при 420–480 C в зависимости от требуемого сочетания прочности и пластичности.