


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


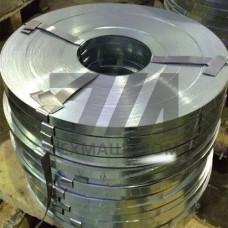
Рессорно-пружинная лента ГОСТ 2283-79 — холоднокатаный прокат прямоугольного сечения, предназначенный для изготовления плоских пружин, рессор, упругих элементов и деталей, работающих в условиях многократного знакопеременного нагружения. Норматив устанавливает требования к размерам, предельным отклонениям, механическим свойствам и качеству поверхности ленты из качественной углеродистой и легированной стали.
Сортамент рессорно-пружинной ленты по ГОСТ 2283-79 охватывает толщины от 0,05 до 4,0 мм и ширины от 5 до 200 мм. По точности прокатки лента подразделяется на классы: нормальную (НТ), повышенную (ПТ) и высокую (ВТ) точность по толщине, а также на группы точности по ширине — нормальную (НШ) и повышенную (ПШ). По виду кромки лента поставляется с обрезной (О) и необрезной (НО) кромкой, что определяет область применения в конкретных узлах.
Механические свойства рессорно-пружинной ленты регламентируются в зависимости от марки стали и режима термической обработки. Лента поставляется в следующих состояниях:
Для изготовления ленты применяются стали марок 65Г, 70, 75, 85, 60С2А, 65С2ВА, 70С3А и другие по ГОСТ 14959. Выбор марки определяется требуемой упругостью, сопротивлением усталости и условиями эксплуатации. Например, лента из стали 65Г обеспечивает высокий предел упругости при умеренной стоимости, а легированные кремнием стали 60С2А и 65С2ВА применяются для ответственных пружин, работающих при повышенных статических и динамических нагрузках.
Поверхность рессорно-пружинной ленты не должна иметь трещин, плен, закатов, раковин и следов коррозии. Допускаются незначительные местные дефекты, не выводящие толщину за предельные отклонения. Для ленты высокой точности (ВТ) регламентируется минимальная шероховатость поверхности, что важно для деталей, работающих в условиях контактной усталости.
Предельные отклонения по толщине для ленты нормальной точности составляют 0,03–0,05 мм в зависимости от толщины, для повышенной — 0,02–0,04 мм, для высокой — 0,01–0,02 мм. Отклонения по ширине для обрезной кромки не превышают 0,1–0,3 мм, для необрезной — 0,5–1,0 мм. Серповидность ленты ограничивается значением не более 1 мм на 1 м длины.
Рессорно-пружинная лента ГОСТ 2283-79 востребована в машиностроении, приборостроении и производстве комплектующих для транспортных средств. Основные области использования:
Лента толщиной до 0,5 мм применяется в точной механике и электротехнике для изготовления контактных пружин, токосъёмников и упругих подвесов. Лента толщиной 1,0–4,0 мм используется для силовых пружин и рессор, воспринимающих значительные изгибающие нагрузки.
| Марка стали | Толщина, мм | Временное сопротивление, МПа | Твёрдость HRC | Состояние поставки |
|---|---|---|---|---|
| 65Г | 0,5–3,0 | 980–1180 | 38–44 | нагартованная |
| 70 | 0,3–2,5 | 830–1080 | 36–42 | термообработанная |
| 60С2А | 1,0–4,0 | 1270–1570 | 42–48 | термообработанная |
| 65С2ВА | 1,5–4,0 | 1470–1760 | 44–50 | термообработанная |
При подборе рессорно-пружинной ленты ГОСТ 2283-79 необходимо учитывать не только геометрические параметры, но и условия нагружения готовой детали. Для пружин, работающих при статических нагрузках, достаточно ленты из стали 65Г или 70. Для динамически нагруженных элементов, испытывающих циклические деформации с частотой более 10 Гц, рекомендуется лента из кремнистых сталей 60С2А и 65С2ВА, обладающих повышенным сопротивлением усталости.
Важным параметром является направление волокон при штамповке: гибка и формовка должны выполняться поперёк направления прокатки, что обеспечивает максимальную упругость и предотвращает образование трещин на радиусных участках. Для ленты с необрезной кромкой необходимо предусматривать припуск на последующую механическую обработку кромки, если деталь требует точных размеров по ширине.
Хранение рессорно-пружинной ленты должно исключать контакт с влагой и агрессивными средами. Рекомендуется хранение в отапливаемых складских помещениях при относительной влажности не более 60% с защитой от механических повреждений. Перед штамповкой лента, подвергшаяся длительному хранению, должна пройти контроль на отсутствие коррозионных поражений и забоин.
Основные марки — 65Г, 70, 75, 85, 60С2А, 65С2ВА, 70С3А. Выбор определяется требуемым пределом упругости и условиями нагружения: для стандартных пружин применяют 65Г, для ответственных динамически нагруженных элементов — кремнистые стали.
Лента поставляется нагартованной (холоднокатаной), термообработанной (закалка с отпуском) и отпущенной. Нагартованная лента имеет повышенную твёрдость, термообработанная — гарантированный предел упругости, отпущенная — оптимальное сочетание прочности и пластичности.
Для ленты высокой точности (ВТ) предельные отклонения по толщине составляют 0,01–0,02 мм в зависимости от номинальной толщины. Это обеспечивает стабильность упругих характеристик готовых пружин без дополнительной подгонки.
Гибка должна выполняться поперёк направления прокатки. Радиус гиба не должен быть менее двукратной толщины ленты для углеродистых сталей и не менее трёхкратной — для легированных кремнистых сталей, чтобы исключить образование трещин.