


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


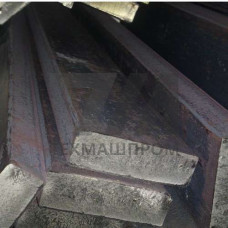
Рессорно-пружинная полоса 50ХГФА — горячекатаный сортовой прокат из хромомарганцево-ванадиевой конструкционной стали, поставляемый в виде полос прямоугольного сечения с нормированным сочетанием прочности, упругости и сопротивления усталостному разрушению. Сталь марки 50ХГФА относится к классу улучшаемых пружинных сталей, выплавляется в электродуговых печах с последующей внепечной обработкой и вакуумированием, что обеспечивает низкое содержание неметаллических включений и серы — не более 0,025 %. Полоса проходит закалку в масле с температур 850–870 C и высокий отпуск при 420–480 C, формируя структуру троостита или сорбита отпуска с твёрдостью 42–48 HRC.
Прокат выпускается по ГОСТ 103 и ГОСТ 14959 с предельными отклонениями по толщине и ширине, обеспечивающими стабильность размеров при штамповке и навивке. Кромки полосы могут быть обжатыми или необжатыми, радиус закругления углов нормируется для снижения концентраторов напряжений в готовых упругих элементах.
Легирование хромом (0,9–1,2 %), марганцем (0,8–1,1 %) и ванадием (0,10–0,20 %) повышает прокаливаемость до 25–30 мм в поперечнике и обеспечивает устойчивость к отпускной хрупкости второго рода. Ванадий связывает углерод в карбонитриды V(C,N), которые тормозят рост зерна при нагреве под закалку и повышают сопротивление малоцикловой усталости. Микролегирование позволяет эксплуатировать изделия при знакопеременных нагрузках с числом циклов до 10 без образования усталостных трещин.
| Параметр | Значение | Условие | Единица | Стандарт |
|---|---|---|---|---|
| Предел прочности | 1250–1450 | закалка + отпуск | МПа | ГОСТ 14959 |
| Предел текучести | 1100–1300 | закалка + отпуск | МПа | ГОСТ 14959 |
| Относительное удлинение | 6–10 | после термообработки | % | ГОСТ 14959 |
| Ударная вязкость | 30–50 | KCU, +20 C | Дж/см | ГОСТ 9454 |
| Твёрдость | 42–48 | после отпуска | HRC | ГОСТ 9013 |
Полоса 50ХГФА удовлетворительно обрабатывается резанием в отожжённом состоянии при твёрдости не выше 217 HB. При гибке в холодном состоянии минимальный радиус составляет 2,5–3 толщины полосы; для радиусов меньшего значения требуется нагрев до 600–700 C. Сварка плавлением ограничена из-за склонности к образованию холодных трещин — применяют подогрев до 200–300 C и последующую термообработку зоны соединения. Дробеструйный наклёп поверхности повышает предел выносливости на 20–30 % за счёт создания сжимающих остаточных напряжений.
После закалки в масле от 850–870 C и отпуска при 420–480 C твёрдость составляет 42–48 HRC, что соответствует пределу прочности 1250–1450 МПа.
Введение марганца до 1,1 % в 50ХГФА увеличивает прокаливаемость до 25–30 мм против 15–20 мм у 50ХФА, что позволяет применять полосу большего сечения.
Рабочий диапазон — от –40 C до +250 C. При нагреве выше 300 C происходит интенсивное снижение упругих свойств из-за коагуляции карбидов.
Сварка возможна с предварительным подогревом до 200–300 C и последующим отпуском зоны шва при 400–450 C для предотвращения холодных трещин.