


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


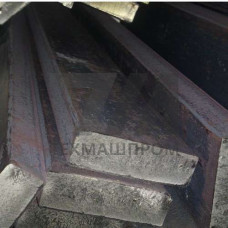
Рессорно-пружинная полоса 55С2А — горячекатаный сортовой прокат прямоугольного сечения из кремнистой пружинной стали марки 55С2А, выплавляемой в соответствии с ГОСТ 14959. Буква «А» в обозначении указывает на повышенную чистоту металла по неметаллическим включениям и регламентированное содержание серы и фосфора (не более 0,025 % каждого), что критично для деталей, работающих при знакопеременных и циклических нагрузках. Полоса поставляется в термически обработанном или без термообработки состоянии и предназначена для последующего изготовления упругих элементов методом горячей пластической деформации или механической обработки.
Сталь 55С2А относится к кремнийсодержащим пружинным сталям перлитного класса. Кремний в количестве 1,5–2,0 % повышает предел упругости и сопротивление релаксации напряжений, но одновременно увеличивает склонность к графитизации и обезуглероживанию при нагреве. Углерод в пределах 0,52–0,60 % обеспечивает требуемую твёрдость после закалки. Марганец (0,60–0,90 %) повышает прокаливаемость, хром и никель допускаются как остаточные примеси в ограниченных количествах.
| Показатель | Значение | Условие испытания | Норматив | Примечание |
|---|---|---|---|---|
| Предел прочности в | 1270 МПа | закалка 870 C, отпуск 420 C | ГОСТ 14959 | после улучшения |
| Предел текучести т | 1180 МПа | растяжение | ГОСТ 14959 | условный |
| Относительное удлинение | 6 % | растяжение | ГОСТ 14959 | — |
| Твёрдость после закалки | 58–63 HRC | без отпуска | справочно | зависит от сечения |
| Ударная вязкость KCU | 25 Дж/см | +20 C | ГОСТ 14959 | после отпуска |
Полоса 55С2А выпускается толщиной от 3 до 60 мм и шириной от 12 до 200 мм в зависимости от способа производства. Горячекатаная полоса имеет предельные отклонения по толщине, регламентированные ГОСТ 2590 и ГОСТ 4405, кривизна на 1 м длины не должна превышать 0,5 % от длины. Для ответственных рессор применяется полоса с повышенной точностью прокатки и удалённой обезуглероженной коркой.
Для получения комплекса упругих свойств полосу 55С2А подвергают закалке с температуры 860–880 C в масле или воде с последующим средним отпуском при 400–480 C. Скорость охлаждения при закалке подбирается с учётом сечения: для полосы толщиной свыше 20 мм применяется ступенчатая закалка в расплаве солей для снижения коробления. После отпуска структура представляет собой троостит отпуска, обеспечивающий сочетание прочности и релаксационной стойкости.
Обезуглероживание при нагреве под закалку не должно превышать 2 % от толщины полосы на сторону. Для предотвращения графитизации нагрев ограничивают по времени и температуре, особенно при повторных термических операциях.
Рессорно-пружинная полоса 55С2А применяется в узлах, где требуется высокая упругая энергия и стойкость к многократному нагружению:
В автомобилестроении полоса используется для изготовления рессор грузовых автомобилей и прицепов, работающих в условиях переменных нагрузок и абразивного износа. В станкостроении — для упругих элементов зажимных механизмов.
Гибка и формообразование рессор из полосы 55С2А выполняются в горячем состоянии при 850–950 C с последующей закалкой непосредственно из печи. Заневоливание (обжатие собранного пакета рессор) проводится для создания остаточных напряжений сжатия на рабочей поверхности, что повышает предел выносливости. Дробеструйная обработка поверхности полосы увеличивает циклическую долговечность на 20–30 %.
Сварка полосы 55С2А ограниченно применима из-за склонности к образованию холодных трещин; при необходимости соединения применяют предварительный и сопутствующий подогрев до 200–300 C с последующей термообработкой.
Марка 55С2А имеет более жёсткие ограничения по содержанию серы и фосфора (не более 0,025 % каждого) и по неметаллическим включениям, что повышает сопротивление усталостному разрушению при циклических нагрузках.
После закалки с 870 C и отпуска при 420–460 C твёрдость составляет 44–50 HRC, что обеспечивает предел упругости не ниже 1180 МПа при сохранении достаточной пластичности.
Сварка не рекомендуется из-за высокой склонности к закалке и трещинообразованию в зоне термического влияния. При необходимости применяют подогрев до 200–300 C, сварочные материалы с низким содержанием водорода и последующий отпуск.
Сталь склонна к графитизации при длительной работе при температурах выше 250 C, а также к коррозионному растрескиванию в кислых средах без защитных покрытий. Для таких условий применяют легированные пружинные стали.