


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


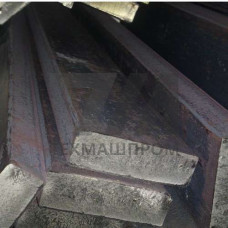
Рессорно-пружинная полоса 70Г — горячекатаный сортовой прокат прямоугольного сечения из конструкционной пружинной стали марки 70Г (аналог по ГОСТ 14959-2016). Сталь 70Г содержит 0,65–0,75 % углерода и 0,70–1,00 % марганца; марганец повышает прокаливаемость и предел упругости, что критично для рессор, торсионов и упругих элементов, работающих при знакопеременных нагрузках. Полоса поставляется в термически обработанном или горячекатаном состоянии с нормированными механическими свойствами после закалки и среднего отпуска.
Прокат выпускается по ГОСТ 103-2006 (полоса общего назначения) и ГОСТ 14959-2016 (пружинная сталь). Типовые размеры: толщина 3–60 мм, ширина 12–200 мм, длина 2–6 м в прутках или в мотках. Кривизна на 1 м длины — не более 3 мм; скручивание контролируется по ГОСТ 103. Кромки — обрезные или необрезные; для рессорного производства предпочтительна обрезная кромка с радиусом закругления.
| Параметр | Значение | Условие | Стандарт | Примечание |
|---|---|---|---|---|
| Предел текучести т | 1150 МПа | закалка + отпуск 470 C | ГОСТ 14959-2016 | после термообработки |
| Предел прочности в | 1300 МПа | закалка + отпуск | ГОСТ 14959-2016 | образцы вдоль проката |
| Относительное удлинение | 6 % | после отпуска | ГОСТ 14959-2016 | пластичность |
| Твёрдость | 241–285 HB | отпуск 470 C | ГОСТ 14959-2016 | по Бринеллю |
| Ударная вязкость KCU | 30 Дж/см | +20 C | ГОСТ 9454-78 | надрез |
| Температура эксплуатации | –40…+250 C | упругие элементы | — | без релаксации |
Для достижения упругих характеристик полосу 70Г подвергают закалке в масле с 830–850 C и среднему отпуску при 440–480 C. Марганец в составе обеспечивает сквозную прокаливаемость в сечениях до 20–25 мм, что позволяет получать однородную структуру троостита отпуска по всему сечению полосы. При изготовлении рессор применяют нагрев ТВЧ под гибку и закалку с последующим отпуском в проходной печи. Дробеструйная обработка поверхности повышает предел выносливости на 20–30 % за счёт наведения сжимающих остаточных напряжений.
Полоса 70Г обрабатывается резанием в термообработанном состоянии ограниченно (твёрдость до 285 HB); гибка и рубка выполняются преимущественно в горячем состоянии или после высокого отпуска. Сварка затруднена из-за склонности к образованию закалочных трещин; при необходимости применяют стыковую сварку с предварительным и сопутствующим подогревом 200–300 C и последующей нормализацией. Поверхностное упрочнение — дробеструйное или обкатка роликами — назначается для деталей с циклическим нагружением свыше 10 циклов.
Партия полосы 70Г сопровождается сертификатом качества с указанием плавки, химического состава, режима термообработки и результатов механических испытаний. Контролируются макроструктура (по ГОСТ 10243), загрязнённость неметаллическими включениями, обезуглероженный слой (не более 2 % от толщины на сторону). Для ответственных рессор проводится ультразвуковой контроль внутренних дефектов и проверка твёрдости по всей длине прутка.
Марка 70Г содержит больше углерода (0,65–0,75 % против 0,62–0,70 % у 65Г), что повышает прочность и твёрдость после термообработки, но несколько снижает пластичность. Применяется для более нагруженных упругих элементов.
Закалка в масле с 830–850 C и средний отпуск при 440–480 C. Такой режим формирует троостит отпуска с пределом упругости, достаточным для рессор и торсионов.
Сварка ограничена из-за склонности к закалочным трещинам. Применяют стыковую сварку с подогревом 200–300 C и последующей нормализацией; сварной шов уступает основному металлу по выносливости.
В горячекатаном (без термообработки) или термообработанном состоянии — закалка с отпуском. Точный режим и механические свойства указываются в сертификате качества на партию.