


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


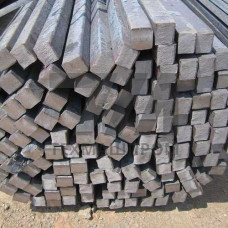
Рессорно-пружинный квадрат 65С2ВА — горячекатаный сортовой прокат квадратного сечения из легированной рессорно-пружинной стали марки 65С2ВА. Материал относится к группе высоколегированных пружинных сталей с повышенным содержанием кремния, вольфрама и ванадия, что обеспечивает сочетание высокой упругости, усталостной прочности и прокаливаемости. Прокат поставляется в прутках мерной или немерной длины, преимущественно в горячекатаном или калиброванном состоянии, с обрезкой концов и удалением заусенцев.
Сталь 65С2ВА легирована кремнием (1,8–2,2%), вольфрамом (0,8–1,2%) и ванадием (0,1–0,2%) при содержании углерода 0,61–0,69%. Вольфрам повышает температуру отпуска и сопротивление релаксации напряжений, ванадий измельчает зерно и увеличивает вязкость, кремний обеспечивает высокий предел упругости. После закалки и среднего отпуска материал приобретает трооститную структуру с пределом текучести не менее 1600 МПа и твёрдостью 40–46 HRC.
Квадрат 65С2ВА применяется исключительно в термически обработанном состоянии. Закалка от 850–870 C в масле с последующим отпуском при 420–480 C формирует оптимальное сочетание прочности и пластичности. Характерные значения механических свойств:
Квадрат 65С2ВА выпускается со стороной квадрата от 8 до 60 мм. Допуски на размеры соответствуют ГОСТ 2591 для горячекатаного проката повышенной точности. Кривизна прутков не превышает 0,5% длины, скручивание вокруг оси — не более 1 на метр. Для ответственных деталей применяется калиброванный квадрат с допуском h11, обеспечивающий стабильность геометрии при автоматизированной подаче в станки.
| Сторона квадрата, мм | Предел прочности, МПа | Твёрдость, HRC | Состояние поставки | Длина прутка, м |
|---|---|---|---|---|
| 10 | 1700–1850 | 42–46 | калиброванный | 2–4 |
| 16 | 1650–1800 | 41–45 | горячекатаный | 3–6 |
| 25 | 1600–1750 | 40–44 | горячекатаный | 4–8 |
Квадрат 65С2ВА используется для изготовления упругих элементов, работающих при знакопеременных и динамических нагрузках в условиях повышенных температур до 250 C. Основные области применения:
Механическая обработка квадрата 65С2ВА выполняется в отожжённом или нормализованном состоянии при твёрдости не более 255 HB. Резка прутков производится абразивными кругами или на ленточнопильных станках с подачей СОЖ. При навивке пружин в холодном состоянии требуется последующий низкий отпуск для снятия наклёпа. Сварка деталей из 65С2ВА не допускается — соединения выполняются механическим креплением или горячей посадкой.
Дополнительное легирование вольфрамом и ванадием повышает прокаливаемость, сопротивление релаксации и рабочую температуру до 250 C, тогда как 60С2А ограничена 200 C.
Стандартная поставка — горячекатаный прокат без термообработки, твёрдостью до 255 HB. По запросу возможна поставка калиброванного квадрата или в термически обработанном состоянии.
Закалка от 850–870 C в масле и отпуск при 420–480 C. Режим подбирается в зависимости от требуемой твёрдости и упругих характеристик.
Сварка не рекомендуется из-за склонности к образованию холодных трещин и снижению усталостной прочности. При необходимости соединения применяются резьбовые или заклёпочные узлы.