


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


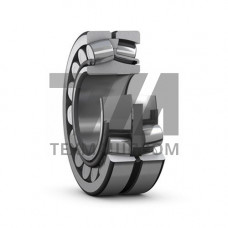
Подшипник 22334K — сферический двухрядный роликоподшипник с коническим отверстием (конусность 1:12), соответствующей конструкции 22334 по ГОСТ 5721 и ISO 15. Буква «K» в обозначении указывает на коническую посадку на вал, что позволяет монтировать изделие на закрепительные или стяжные втулки и регулировать радиальный зазор при сборке. Номинальные размеры: внутренний диаметр 170 мм, наружный диаметр 360 мм, ширина 120 мм. Динамическая грузоподъёмность достигает 1 600–1 750 кН, статическая — 2 200–2 400 кН в зависимости от исполнения сепаратора.
Два ряда бочкообразных роликов катятся по сферической дорожке наружного кольца, благодаря чему подшипник самоустанавливается при перекосе осей до 2–3 и компенсирует прогиб вала под нагрузкой. Такая кинематика критична для оборудования с несоосностью опор: дробилок, грохотов, прокатных станов, буровых лебёдок, тяжёлых редукторов и вентиляторов главного проветривания.
Коническое отверстие 1:12 обеспечивает натяг при посадке на втулку H2334 или AH2334 без нагрева корпуса. Регулировка зазора выполняется осевым смещением подшипника по втулке; для контроля используют щуп или измерение остаточного радиального зазора. Это упрощает монтаж на длинные валы и в труднодоступных узлах, где запрессовка цилиндрического кольца невозможна.
Кольца и ролики изготовляют из подшипниковой стали ШХ15, ШХ15СГ или аналогов 100Cr6, 100CrMnSi6-4. Для агрессивных сред доступны исполнения с покрытием или из коррозионностойких марок. Рабочий диапазон температур — от –40 C до +200 C при стандартной стабилизации; для высокотемпературных печей и сушильных барабанов применяют специальную термообработку S1 (до +200 C) и S2 (до +250 C).
Смазка — пластичная на литиевой или полимочевинной основе, либо масляная циркуляционная для высокоскоростных узлов. Предельная частота вращения при масляной ванне — 1 300–1 600 об/мин, при пластичной смазке — 900–1 100 об/мин. Посадка на вал — j5, k5, m5 по конической поверхности; в корпус — H7, H8.
| Параметр | Значение | Единица | Стандарт | Примечание |
|---|---|---|---|---|
| Внутренний диаметр | 170 | мм | ГОСТ 3478 | коническое 1:12 |
| Наружный диаметр | 360 | мм | ISO 15 | допуск 0 / –30 мкм |
| Ширина | 120 | мм | ГОСТ 5721 | допуск –0,20 мм |
| Динамическая грузоподъёмность | 1 700 | кН | ISO 281 | расчётная Cr |
| Статическая грузоподъёмность | 2 360 | кН | ISO 76 | C0r |
| Допустимый перекос | 2–3 | — | самоустановка |
Установка на стяжную втулку выполняется с контролем осевого смещения по монтажному зазору. При нагреве втулки индукционным методом температура не превышает +120 C во избежание изменения структуры металла. После выхода на рабочий режим проверяют тепловой зазор: при перегреве выше +80 C в зоне наружного кольца требуется переход на смазку с более высокой вязкостью или увеличенный зазор C3.
Диагностика состояния — виброконтроль по ГОСТ ИСО 10816-3, спектральный анализ огибающей для выявления дефектов дорожек и роликов. Периодичность замены смазки — 2 000–4 000 ч в зависимости от частоты вращения и загрязнённости среды.
Исполнение K имеет коническое отверстие с конусностью 1:12 для монтажа на закрепительные или стяжные втулки. Базовый 22334 — с цилиндрическим отверстием под посадку с натягом непосредственно на вал.
При перепаде температур между кольцами свыше 40 C рекомендуется увеличенный зазор C3 или C4. Это предотвращает защемление роликов и снижает риск преждевременного разрушения дорожек.
Для диаметра вала 150 мм используют закрепительную втулку H2334 или стяжную AH2334. Выбор зависит от направления осевой фиксации и доступности узла при сборке.
Применяют пластичные смазки на полимочевинной или литиевой основе с базовым маслом вязкостью 220–460 сСт при 40 C. Для циркуляционных систем — минеральные масла И-Т-Д-220 или аналог ISO VG 220.