


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


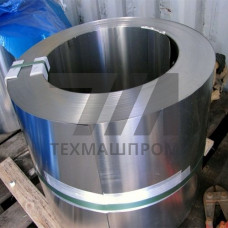
Горячекатаный рулонный подкат из стали марки 12Х18Н10Т представляет собой промежуточный продукт передела между слябом и холоднокатаным листом. Материал поставляется в рулонах после горячей прокатки и травления, что обеспечивает удаление окалины с поверхности и подготовку металла к последующей деформации на непрерывных станах холодной прокатки. Химический состав соответствует аустенитному классу хромоникелевых сталей с титановой стабилизацией, что исключает склонность к межкристаллитной коррозии в сварных конструкциях и при нагреве в интервале сенсибилизации 450–800 C.
Содержание хрома в пределах 17,0–19,0 % и никеля 9,0–11,0 % формирует устойчивую аустенитную структуру, а добавка титана в количестве, превышающем пятикратное содержание углерода, связывает его в карбиды TiC. Благодаря этому подкат 12Х18Н10Т сохраняет коррозионную стойкость в окислительных средах, органических кислотах и атмосферных условиях после сварочных операций без дополнительной термической обработки. Механические свойства горячекатаного подката регламентируются пределом текучести не менее 196 МПа и относительным удлинением не менее 40 %, что обеспечивает технологичность при последующей холодной прокатке с суммарными обжатиями до 60–70 % без промежуточных отжигов.
Подкат поставляется с толщиной полосы от 2,0 до 6,0 мм и шириной от 1000 до 1500 мм. Разброс толщины по длине рулона не превышает 0,15 мм, плоскостность — 8–12 мм на метр при удельной массе рулона до 15 т/м ширины. Кромка полосы обрезная, без заусенцев и расслоений, что критично для заправки полосы в травильные линии и клети кварто. Поверхность после травления не имеет окалины, травильных ожогов и плен, глубина обезуглероженного слоя не нормируется для аустенитного класса.
Микроструктура горячекатаного подката после аустенизации при 1050–1080 C и ускоренного охлаждения представляет собой однофазный аустенит с баллом зерна 5–7 по ГОСТ 5639. Отсутствие ферритной фазы и карбидных выделений по границам зерен гарантирует равномерную деформируемость при холодной прокатке и стабильные механические свойства готового листа после светлого отжига в защитной атмосфере.
Горячекатаный подкат 12Х18Н10Т используется как исходная заготовка для производства холоднокатаного листа, ленты и штрипса коррозионностойкого исполнения. Основные направления переработки включают:
Конечная продукция из данного подката эксплуатируется в узлах насосного оборудования, запорной арматуре, емкостных аппаратах и трубопроводах, контактирующих с азотной кислотой, растворами щелочей и хлоридами при температурах до 350 C. Для криогенных применений материал сохраняет вязкость до –196 C, что допускает использование в оборудовании СПГ-цепочки.
Химический состав и механические свойства подката контролируются по ГОСТ 5632-2014 и ГОСТ 7350-2013. Приемка осуществляется по результатам испытаний на растяжение при 20 C, контролю макроструктуры и травлению образцов для выявления склонности к межкристаллитной коррозии по методу АМУ ГОСТ 6032. Каждый рулон сопровождается сертификатом качества с указанием плавочного номера, фактического химсостава и результатов механических испытаний.
| Параметр | Значение для толщины 2,0 мм | Значение для толщины 4,0 мм | Значение для толщины 6,0 мм |
|---|---|---|---|
| Предел текучести, МПа | 205 | 200 | 196 |
| Временное сопротивление, МПа | 530 | 520 | 510 |
| Относительное удлинение, % | 42 | 41 | 40 |
| Твердость HB, не более | 185 | 185 | 185 |
При заказе подката 12Х18Н10Т для последующей холодной прокатки необходимо указывать категорию вытяжки, требования к плоскостности и классу поверхности. Для операций глубокой вытяжки рекомендуется заказывать материал с контролем величины зерна и отсутствием строчечных выделений карбидов. Хранение рулонов должно исключать контакт с углеродистой сталью во избежание переноса коррозионно-активных включений на поверхность.
Подкат — промежуточный продукт после горячей прокатки и травления, предназначенный для дальнейшей деформации на станах холодной прокатки. Он имеет большую толщину (2,0–6,0 мм), повышенную шероховатость поверхности и не проходит финишные операции светлого отжига и дрессировки.
Суммарное обжатие за один проход без промежуточного отжига может достигать 60–70 % благодаря аустенитной структуре и высокому показателю пластичности. При больших деформациях требуется промежуточная рекристаллизация для восстановления пластических свойств.
Нет, подкат поставляется в состоянии после горячей прокатки с регламентированной аустенитной структурой. Дополнительная аустенизация перед холодной деформацией не требуется, если соблюдены параметры горячего передела на металлургическом комбинате.
Недопустимы плены, рванины, закаты, травильные ожоги и остатки окалины. Допускаются единичные мелкие риски и отпечатки глубиной не более половины предельного минусового отклонения по толщине, не выводящие размер за пределы допуска.