


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


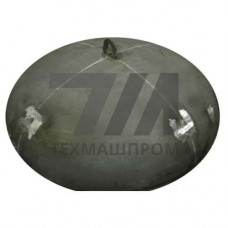
Сегментное (лепестковое) днище из стали 09Г2С — сварная оболочковая деталь, формируемая из центрального диска и радиально раскроенных лепестков, соединяемых продольными и кольцевыми швами. Исполнение применяется в вертикальных цилиндрических аппаратах и резервуарах, где требуется выпуклая форма с увеличенной глубиной при ограниченной номенклатуре штамповой оснастки. Сталь 09Г2С (класс низколегированных конструкционных, аналог по ГОСТ 19281) обеспечивает предел текучести не менее 325 МПа при толщине до 20 мм и сохраняет работоспособность в диапазоне –70…+450 C.
Геометрия сегментной оболочки задаётся радиусом кривизны R и высотой выпуклости h. Лепестки выкраиваются по развёртке с учётом припуска на сварной шов и последующей калибровки. Центральный диск выполняется цельным либо заменяется полюсным сегментом. Стыковка лепестков — V-образная разделка кромок под автоматическую или полуавтоматическую сварку. После сборки днище проходит правку на вальцах и контроль радиусной формы шаблоном.
Технологические параметры заготовки:
Сталь 09Г2С содержит 0,09 % углерода, 1,3–1,7 % марганца и до 0,7 % кремния. Такая композиция даёт устойчивую мелкозернистую структуру после нормализации и обеспечивает хладостойкость до –70 C. Для сегментных днищ это критично: сварные швы работают в условиях двухосного напряжённого состояния, а лепестковый раскрой увеличивает протяжённость сварных соединений в 2–3 раза по сравнению с цельноштампованным днищем.
Сварка выполняется электродами Э50А или проволокой Св-08Г2С в среде CO. Предварительный подогрев до 100–150 C требуется при толщине свыше 25 мм. После сварки проводится отпуск при 600–650 C для снятия остаточных напряжений.
| Параметр | Значение | Условие | Норматив | Контроль |
|---|---|---|---|---|
| Предел текучести | 325 МПа | толщина 6–20 мм | ГОСТ 19281 | сертификат |
| Ударная вязкость | 34 Дж/см | –70 C | ГОСТ 9454 | образцы KCU |
| Радиус кривизны | 0,8D–1,2D | D 4000 мм | чертёж | шаблон |
| Смещение кромок | 10 % S | сварной стык | ГОСТ 14771 | визуально-измерительный |
| Рабочее давление | до 1,6 МПа | вертикальный аппарат | ГОСТ 34347 | гидроиспытание |
Сегментные днища 09Г2С устанавливаются в аппаратах колонного типа, ректификационных и абсорбционных башнях, ёмкостях подготовки нефти, буферных резервуарах систем оборотного водоснабжения. В нефтегазовой отрасли — в сепараторах и отстойниках с рабочей средой, содержащей сероводород до 0,5 % об. В химическом машиностроении — в реакторах с перемешивающими устройствами при температуре до 450 C. В энергетике — в деаэраторных баках и баках запаса питательной воды.
Готовое днище подвергается визуально-измерительному контролю, ультразвуковой дефектоскопии сварных швов и гидравлическому испытанию. Радиусная форма проверяется шаблоном с допуском 5 мм на метр длины. Смещение кромок не должно превышать 10 % толщины стенки, но не более 3 мм. Нормативные документы: ГОСТ 34347 (сосуды и аппараты), ГОСТ 19281 (прокат из низколегированной стали), ГОСТ 14771 (сварка в защитных газах).
Сегментное днище сваривается из лепестков и центрального диска, что снижает требования к мощности пресса и позволяет изготовлять оболочки больших диаметров. Цельноштампованное днище не имеет продольных швов, но ограничено по диаметру усилием пресса.
Сталь 09Г2С сохраняет ударную вязкость не ниже 34 Дж/см при –70 C. Верхняя граница применения ограничена 450 C из-за снижения длительной прочности.
Выполняется визуально-измерительный контроль, ультразвуковая дефектоскопия продольных и кольцевых швов, а также гидравлическое испытание пробным давлением 1,25 от рабочего.
Да, при условии соответствия проката ГОСТ 19281, проведения термообработки сварных соединений и контроля по ГОСТ 34347. Рабочее давление ограничено расчётом на прочность с учётом коэффициента запаса.