


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


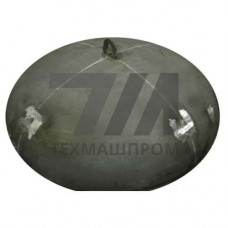
Сегментное (лепестковое) днище из стали 12Х18Н10Т — составной элемент корпуса аппарата, формируемый из центрального диска и приваренных к нему лепестков-сегментов. Марка 12Х18Н10Т (аналог AISI 321, 1.4541) относится к аустенитным коррозионностойким сталям с титановым стабилизированием. Содержание титана 0,4–1,0 % связывает углерод в карбиды TiC и исключает межкристаллитную коррозию после сварки и эксплуатации в интервале 450–850 C. Лепестковая схема применяется, когда диаметр аппарата превышает ширину листа или возможности гибочного оборудования: сегменты штампуют или вальцуют отдельно, затем собирают под сварку на монтажной оснастке.
Днище собирают из чётного числа лепестков — от 4 до 12 — с центральным диском. Количество сегментов определяется диаметром обечайки и шириной исходного листа. Кромки лепестков разделывают под сварку V- или X-образно; для толщин свыше 12 мм применяют X-образную разделку с двусторонним проваром. Формообразование выполняют горячей штамповкой при 1050–1150 C либо холодной вальцовкой с последующей термообработкой. Радиус кривизны сегмента контролируют шаблоном с допуском 2 мм на метр образующей.
| Параметр | Значение | Параметр | Значение | Примечание |
|---|---|---|---|---|
| Диаметр аппарата | 1200–8000 мм | Толщина стенки | 6–40 мм | по расчёту на давление |
| Число лепестков | 4–12 шт. | Радиус кривизны | по R обечайки | допуск 2 мм/м |
| Форма | эллиптическая, сферическая | Отбортовка | 25–80 мм | под стыковую сварку |
| Предел текучести | 196 МПа | Временное сопротивление | 510 МПа | при 20 C |
| Рабочая температура | –196…+600 C | Среда | агрессивная, окислительная | без МКК |
Сталь 12Х18Н10Т сохраняет аустенитную структуру при нагреве до 600 C, что допускает эксплуатацию в паровых и теплообменных системах. Сварку лепестков выполняют ручной дуговой (электроды ОЗЛ-7, ЦТ-15), аргонодуговой (Св-07Х19Н10Б, Св-04Х19Н11М3) или автоматической под флюсом. После сварки обязательна зачистка шва и околошовной зоны до металлического блеска — оксидная плёнка снижает стойкость к питтингу в хлоридных средах. Аустенитная структура склонна к деформационному наклепу, поэтому правку после сварки проводят без ударных нагрузок.
Готовое днище подвергают визуально-измерительному контролю, ультразвуковой дефектоскопии сварных швов и гидравлическим испытаниям при давлении 1,25 от рабочего. Для аппаратов под давлением дополнительно проводят радиографию стыков и стилоскопирование лепестков на соответствие марке. Отклонение от эллиптичности не должно превышать 0,5 % от диаметра, а смещение кромок — 10 % от толщины стенки.
Титановое стабилизирование исключает межкристаллитную коррозию сварных швов при эксплуатации в диапазоне 450–850 C, что критично для аппаратов нефтехимии и теплообменников.
Обычно до 12 сегментов. Дальнейшее увеличение числа швов повышает трудоёмкость сборки и риск деформаций без выигрыша по прочности.
Для 12Х18Н10Т термообработка не обязательна, но при толщине свыше 20 мм и жёстких условиях эксплуатации проводят аустенизацию при 1050–1100 C с охлаждением на воздухе или в воде.
Шаблонами и лазерным сканированием: допуск по радиусу кривизны 2 мм на метр образующей, смещение кромок — не более 10 % толщины стенки.