


Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)


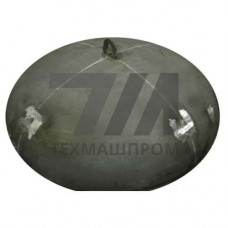
Сегментное днище (лепестковое) по ОСТ 26-291-94 — сварная оболочковая деталь, формируемая из центрального диска и радиально ориентированных лепестков, соединяемых продольными и кольцевыми швами. Стандарт регламентирует изготовление таких днищ для сосудов и аппаратов, работающих под избыточным давлением, включая условия вакуума и циклического нагружения. В отличие от цельноштампованных эллиптических днищ, лепестковая схема позволяет получать крупногабаритные заготовки диаметром до 8000 мм и более без применения прессов сверхбольшой мощности, что критично для аппаратов колонного типа, реакторов и ёмкостей большой единичной мощности.
Лепестковое днище собирается из чётного числа сегментов (обычно 6–16), вырезаемых из листового проката методом термической резки с последующей вальцовкой в холодном или горячем состоянии. Геометрия лепестка рассчитывается по развёртке сферической или эллиптической поверхности; кромки подготавливаются под сварку с разделкой типа V, X или U в зависимости от толщины стенки. Центральный диск (полюсный сегмент) формуется штамповкой или гибкой на валковых станках. Сборка выполняется на сборочно-сварочном стенде с фиксацией лепестков по разметке и применением сборочных приспособлений, обеспечивающих радиальные и кольцевые зазоры в пределах допусков ОСТ 26-291-94.
Сварные соединения лепестковых днищ подлежат 100 % радиографическому или ультразвуковому контролю при толщине стенки свыше 12 мм; для ответственных аппаратов дополнительно применяют капиллярную и магнитопорошковую дефектоскопию. После сварки выполняется термообработка (высокий отпуск или нормализация) для снятия остаточных напряжений, особенно при работе в водородсодержащих средах и при низких температурах.
Для изготовления сегментных днищ по ОСТ 26-291-94 применяют листовой прокат, допущенный к эксплуатации в сосудах под давлением:
Толщина стенки лепестка определяется расчётом на прочность по ГОСТ 34233.2 и может составлять от 6 до 60 мм и более. Минимальный радиус гиба при холодной вальцовке ограничивается пластичностью материала и обычно не превышает 2,5–3 толщины листа.
| Диаметр днища, мм | Число лепестков | Толщина стенки, мм | Радиус кривизны, мм | Рабочее давление, МПа |
|---|---|---|---|---|
| 1200 | 6 | 8–12 | 1200 | 1,6 |
| 2000 | 8 | 10–16 | 2000 | 2,5 |
| 3000 | 10 | 14–24 | 3000 | 4,0 |
| 4000 | 12 | 18–32 | 4000 | 6,3 |
| 6000 | 16 | 24–40 | 6000 | 8,0 |
Сегментные днища востребованы в аппаратах, где диаметр обечайки превышает возможности штамповочного оборудования или где экономически нецелесообразно изготовление цельной заготовки:
ОСТ 26-291-94 устанавливает допуски на отклонение формы: овальность днища не должна превышать 1 % от номинального диаметра, смещение кромок сварных швов — не более 10 % толщины стенки, но не свыше 3 мм. Ультразвуковая толщинометрия выполняется по всей поверхности лепестков и центрального диска. Гидравлические испытания проводятся при давлении 1,25–1,5 рабочего с выдержкой не менее 10 минут. Для аппаратов, работающих под давлением свыше 10 МПа, дополнительно применяется акустико-эмиссионный контроль при нагружении.
Сегментное днище изготавливается сваркой из лепестков и центрального диска, эллиптическое — штамповкой цельной заготовки. Сегментная технология позволяет получать днища диаметром свыше 4000 мм без крупногабаритных прессов, но требует большего объёма сварки и контроля швов.
При холодной вальцовке минимальный радиус составляет 2,5–3 толщины листа. При меньшем радиусе требуется горячая гибка с нагревом до 950–1000 C и последующей нормализацией для восстановления механических свойств.
Термообработка обязательна при толщине стенки свыше 36 мм для углеродистых и низколегированных сталей, а также для всех днищ из сталей 15ХМ и 12ХМ независимо от толщины. Для аустенитных сталей типа 12Х18Н10Т термообработка назначается при работе в агрессивных средах.
Для днищ с толщиной стенки до 12 мм — выборочный радиографический контроль не менее 10 % длины швов; свыше 12 мм — 100 % радиографический или ультразвуковой контроль всех продольных и кольцевых соединений.